Vŕtanie čistého, dokonale okrúhleho otvoru do plechu z nehrdzavejúcej ocele môže pôsobiť odstrašujúco. Materiál je známy svojou pevnosťou a odolnosťou, ktoré sú skvelé pre váš projekt, ale náročné pre vaše vrtáky. Mnoho domácich majstrov a dokonca aj skúsených výrobcov zápasí a často končia s nudnými kúskami, chaotickými dierami a množstvom frustrácie. Ale čo keby ste sa mohli naučiť tajomstvá správneho vŕtania nehrdzavejúcej ocele na prvý pokus? Tento návod vám presne ukáže, ako na to.
Nasledujúce kapitoly vám pomôžu porozumieť, prečo je nehrdzavejúca oceľ zložité média, aké nástroje sú najlepšie a aké kroky vedú k bezchybným okrúhlym otvorom. Príprava je kľúčom k úspechu a bezpečnosti. Predtým, než budete vôbec premýšľať o vŕtaní, nájdite si chvíľu na nastavenie pracovného priestoru a pochopte rozsah svojho projektu.
Predstavte si pracovný priestor a bezpečnosť
Ochrana očí: Vždy používajte ochranné okuliare. Rukavice: Noste pevné pracovné rukavice na ochranu rúk pred ostrými hranami a horúcimi kovovými trieskami. Ochrana sluchu: Vŕtanie vytvára značný hluk, preto sa odporúčajú štuple do uší alebo chrániče sluchu, najmä pri dlhých sedeniach. Uistite sa, že vaša pracovná plocha je stabilná, dobre osvetlená a prehľadná. Plech z nehrdzavejúcej ocele musí byť bezpečne upnutý na pevnom povrchu, aby sa zabránilo jeho otáčaniu a zraneniu.
Hrúbka plechu a priemer otvoru ovplyvnia výber nástrojov a techník. Definujte svoj cieľ: potrebujete dokonale hladký otvor bez otrepov pre špičkovú povrchovú úpravu alebo stačí funkčný otvor? Pomôžte si rozvahou medzi rýchlosťou, tlakom a chladením.
Základné koncepcie a problém zvaný „pracovné vytvrdzovanie”
Pracovné spevnenie je jav, pri ktorom sa povrch kovu stáva extrémne tvrdým, keď je vystavený teplu a treniu. Ak vrták otáča príliš rýchlo alebo sa trie o povrch bez rezania, generuje sa veľké teplo. Nízka rýchlosť (RPM), vysoký tlak posuvu a neustále mazanie sú kľúčové pre zabránenie vytvrdzovaniu a pre dosiahnutie čistých okrajov.
Správne nástroje pre otvor v plechu z nehrdzavejúcej ocele
Najlepšími partnermi v otvore sú:
- Vysokorýchlostná oceľ (HSS): štandardné vrtáky môžu ísť na niekoľko otvorov, no rýchlo sa otupí
- Kobalt (M35/M42): výborná voľba pre nehrdzavejúcu oceľ; odolné voči teplu a oderu
- Tvrdokovové vrtáky: najlepšie pre náročnú a opakovanú prácu; extrémne tvrdé a odolné voči teplu
- Povlaky (TiAlN): zvyšujú tepelnú odolnosť a životnosť vrtákov
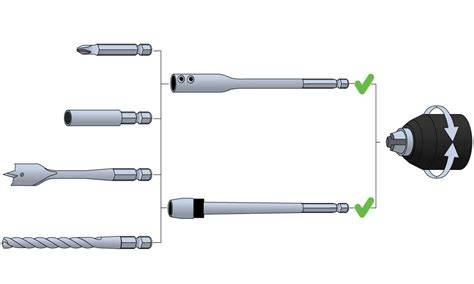
V tvare kužeľa sú vhodné na čisté otvory bez otrepov v tenkých plechoch (1/8" a tenšie). Jednoprechodová prevádzka a zabudované odihľovanie uľahčujú prácu a znižujú potrebu výmeny bitov.
Špeciálne techniky a nástroje na väčšie otvory
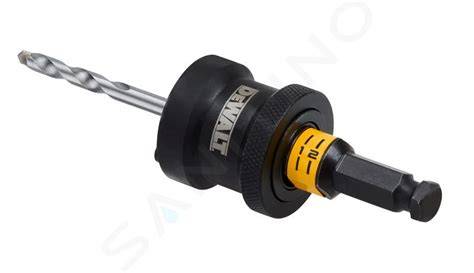
Pre otvory s väčším priemerom (nad 1/2") je účinnou možnosťou dierová píla. Dierové píly sú zvyčajne vybavené tŕňom a vodiacim vrtákom na presné vedenie. Dbajte na kvalitu súprav a vyhýbajte sa lacným dielom s rizikom chvenia alebo spálenia materiálu.
Tŕň a vodiaci vrták zabezpečujú presné centrovanie a zabraňujú posúvaniu píly počas rezania. Pred začiatkom procesu zaveďte značku a zaistite plech, aby ste predišli zlyhaniu v strede otvoru.
Ako postupovať pri samotnom vŕtaní
- Označenie stredu a pilotný otvor: Použite permanentnú značku a razník na vytvorenie jamky, ktorá zaistí presný začiatok vrtáka.
- Upevnenie plechu: Upevnite plech pevne na stolový stôl, nie do ruky. Podložte obetným drevom alebo plastom pod miestom otvoru, aby ste uľahčili výstup vrtáka a znížili otrepy.
- Vodiace diery pre veľké otvory: Pre diery väčšie ako 3/8" vyvŕtajte najskôr menšiu vodiacu dieru (napr. 1/8"), aby ste zjednodušili finálne vŕtanie.
- Ochranné opatrenia a výbava: Bezpečnostné okuliare, ochranné rukavice a slúchadlá sú nevyhnutné; zamedzíte tak zraneniam z triesiek a hluku.
- Lubrikácia a chladenie: Neustály prísun reznej kvapaliny ochladzuje špičku a obrobok, znižuje trenie a triesky. Ideálne je používať rezný olej a často ho dopĺňať počas dlhších rezov.
- Rýchlosť a tlak: Držte nízke RPM pri väčších frézach; udržiavajte pevný, konštantný tlak a sledujte, či z vrtáka vychádzajú kontinuálne triesky.
- Po prerazení a odihľovaní: Po prerazení nechajte vrták spočinúť a odihľujte okraje otvoru pilníkom alebo záhlbníkom; odstráňte „slima“ a skontrolujte tvar otvoru.
Dodatočné tipy pre vysokú kvalitu otvoru
- Presnosť začína už označením a centrom. Uistite sa, že stred je jasný a nie je „blúdenie“ vrtáka po povrchu.
- Vodiace otvory zjednodušia zložitejšie a väčšie otvory, najmä pri plechoch s tenkou hrúbkou.
- Pre potravinárske aplikácie: po vŕtaní otvor dôkladne vyčistite a pasivujte kyselinou citrónovou, aby ste obnovili odolnosť povrchu voči korózii.
- Pri hrubých plechoch alebo opakovane používaných otvoroch zvážte použitie karbidových vrtákov a silný tlak pri veľmi nízkych otáčkach.
Objem a typy otvorov: čo zvoliť podľa potreby
Keď potrebujete otvor pre zapustené skrutky, ktoré majú hlavy zarovnané s povrchom, použite zahlbovacie otvory. Pre hrubšie hlavy a vybranie s plochým dnom sú určené zahlbovacie otvory. Každý typ vyžaduje správny uhol a hĺbku vyrezania, aby hlava skrutky bola plne ukrytá alebo v jednej rovine s povrchom.
| Druh otvoru | Typ spojovacieho prvku | Hlavný účel |
|---|---|---|
| Otvory pre zahlbenie | Skrutky s plochou hlavou | Hladký povrch a stabilné uloženie |
| Otvory pre zahlbenie s plochým dnom | Skrutky s hlavou s rovnakým alebo hrubším profilom | Vytvorenie zapustenia a stabilného kontaktu |
Materiály, ktoré sa často zahlbujú, zahŕňajú hliník, uhlíkovú oceľ, nehrdzavejúcu oceľ, mosadz a meď. Plast, drevo a kompozity sa tiež dajú zahlbiť, ale vyžadujú špecifické prístupy kvôli citlivosti na teplo a deformácie.
Metódy obrábania a ich vhodnosť
CNC frézovanie a sústruženie
- CNC frézovanie: vhodné pre diely s viacerými otvormi a pre vyhotovenie zahlbovacích otvorov v jednom nastavení; dosahuje vysokú presnosť a čistý povrch.
- Sústruženie: dobré pre hriadeľové alebo kruhové diely; umožňuje zahlbovanie v stredovej osi a zlepšuje sústrednosť.
- CNC vŕtanie: pre opakované vzory otvorov, sériovú výrobu a stabilnú hĺbku otvorov.
Ručné a poloručné metódy
Ručné vŕtanie je stále použiteľné pre prototypy a malé úlohy, ale vyžaduje veľkú zručnosť. Ručné vŕtačky s variabilnou rýchlosťou ponúkajú jemné ovládanie na tenšie plechy. Pri menšom počte otvorov to môže stačiť a býva lacnejšie.
Dierovanie a tlakovacie techniky
Dierovacie nožnice a revolverové stroje sú rýchle pre opakovanú výrobu otvorov v plechoch. Pri ultratenkých plechových dieloch je dôležitá voľba správnych nástrojov a nastavenie voľných vôľ, približne 0,1-0,2 mm na stranu, pre zachovanie kvality hrán.
Praktické odporúčania a časté otázky
- Kedy prejsť na kobalt alebo karbidový vrták? Pri viac ako pár otvoroch alebo hrubšom materiáli ako 1/16" odporúčame kobalt alebo karbid.
- Najlepší mazací prostriedok: rezný olej; aplikovať neustále alebo každých 5-10 sekúnd počas vŕtania, aby sa udržala vlhkosť rezných hrán.
- Otáčky pre 1/2" dierovú pílu z nehrdzavejúcej ocele 304: odporúča sa veľmi nízka rýchlosť, 300-600 ot./min.
- Ako opraviť pracovné vytvrdzovanie: prejsť na extrémne ostrý kobaltový alebo karbidový vrták a použiť veľmi silný tlak pri super nízkej rýchlosti; v niektorých prípadoch pomáha aj zváranie alebo začatie odznova.
Keď sa blížite k dokončeniu, odihľujte hrany a vykonajte kontrolu otvoru. Pomocou pasivačnej kyseliny obnovíte odolnosť proti korózii u potravinárskeho alebo sanitárneho použitia. Ochranné pásky na otvoroch pomáhajú predchádzať škrábaniu počas ďalšej montáže a finite úpravy.
Záver bez formálneho záveru
Vŕtanie zahlbených otvorov v plechoch je kombináciou techniky a poznatkov z materiálov. Žiaden projekt nie je príliš malý ani príliš zložitý, pokiaľ dodržíte správne postupy, zvolíte vhodné nástroje a venujete pozornosť teplu a bezpečnosti. Správne nastavené otvory zlepší vzhľad aj funkčnosť a vďaka týmto zásadám získate čistejšie a presnejšie výsledky v každom projekte.
Často kladené otázky a odpovede
- Otázka: Ktorá metóda je ekonomicky najvhodnejšia pre veľkoobjemovú výrobu malých otvorov v tenkých plechoch? Odpoveď: Dierovanie revolverovou hlavou vyniká rýchlosťou a minimalizáciou odpadu.
- Otázka: Aký je rozdiel medzi laserom a vŕtaním v kvalite otvoru z nehrdzavejúcej ocele? Odpoveď: Lasery sú rýchle, no môžu spôsobovať tepelné trhliny a napätia; vŕtanie vedie k lepšiemu rozloženiu a je vhodné pre závitové aplikácie.
- Otázka: Aké bezpečnostné opatrenia sú nevyhnutné pre bezpečné dierovanie? Odpoveď: Ochranné prostriedky, stabilné upnutie, pravidelné kalibrovanie nástrojov a dohľad nad teplotou rezu.
- Otázka: Je vodný lúč vhodný pre hrubé plechy a aké sú jeho výhody? Odpoveď: Áno, vodný lúč zvláda hrubšie plechy bez tepelného poškodenia, ideálne pre citlivé materiály.
- Tipy na zníženie otrepov pri vŕtaní hliníka: ostré potiahnuté vrtáky, dostatočné chladenie, nižšie otáčky, podkladové materiály a odmílenie hrán.
Meta opis a kľúčové slová
tags: #otvory #sekane #do #pozinkovaneho #plechu