Závitovanie je zvyčajne jedna z posledných operácií v procese opracovania obrobku. Chyby vzniknuté pri procese závitovania môžu mať za následok ďalšie náklady spojené nielen s poškodeným závitníkom, ale často s materiálom obrobku, ako aj s procesmi pred závitovaním. Závitové očká sú nástroje určené na vytváranie vonkajších závitov. Pri ich používaní je dôležité dodržiavať správne rezné podmienky, aby sa dosiahla požadovaná kvalita závitu a predĺžila životnosť nástroja.
Výber správneho závitového očka
Pri výbere závitového očka je potrebné zvážiť: Typ závitu (metrický, palcový atď.), Priemer závitu a Materiál obrobku. Pri výbere závitového očka je potrebné zvážiť: Typ závitu (metrický, palcový atď.) Priemer závitu Materiál obrobku.
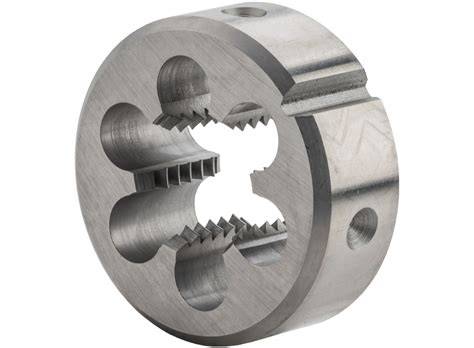
Materiál závitového očka
Materiál závitového očka má významný vplyv na jeho výkon a životnosť. Bežné materiály zahŕňajú: Rýchlorezná oceľ (HSS): Vhodná pre všeobecné použitie, ponúka dobrý kompromis medzi cenou a výkonom. Kobaltová rýchlorezná oceľ (HSSE): Poskytuje vyššiu odolnosť voči opotrebeniu a je vhodná pre náročnejšie materiály. Spekaný karbid: Ponúka najvyššiu tvrdosť a odolnosť voči opotrebeniu, vhodný pre obrábanie tvrdých a abrazívnych materiálov.
Geometria závitového očka
Geometria závitového očka tiež zohráva dôležitú úlohu. Dôležité parametre zahŕňajú: Počet zubov: Vyšší počet zubov zvyčajne vedie k hladšiemu povrchu závitu. Uhol čela: Ovplyvňuje rezný výkon a tvorbu triesok. Geometria trieskovej drážky: Umožňuje efektívny odvod triesok.
Dôležité faktory ovplyvňujúce rezné podmienky
Medzi hlavné faktory, ktoré ovplyvňujú rezné podmienky patria: Rezná rýchlosť: Príliš vysoká rezná rýchlosť môže viesť k prehriatiu a opotrebeniu nástroja. Posuv: Správny posuv zabezpečuje efektívne odoberanie materiálu a tvorbu triesok. Chladenie a mazanie: Použitie vhodných chladiacich a mazacích kvapalín znižuje trenie, odvádza teplo a zlepšuje kvalitu závitu.
Ako funguje systém mazania motora
Odporúčané rezné podmienky a predvŕtanie
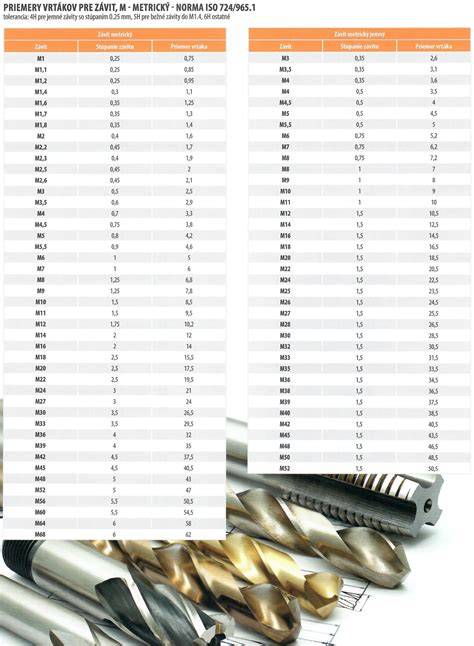
Pre rôzne materiály obrobkov sa odporúčajú rôzne rezné rýchlosti a posuvy. Pri rezaní závitu závitníkom, malý priemer závisí od priemeru vyvŕtaného otvoru. Podľa praktických skúseností sa odporúča voliť priemer vrtáka pre predvŕtanie závitovej diery tak, aby sa využilo 3/4 až 4/5 rozsahu dolnej a hornej medze malého priemeru závitu. Priemer vrtáka by mal byť zhodný s odporúčanými hodnotami zobrazenými na katalógovom liste použitého nástroja. V prípade materiálov s Rm > 1200 MPa, priemer otvoru môže byť blízko horného limitu tolerancie.
Posuv a stúpanie závitu
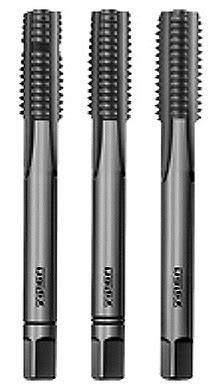
Posuv závitníku je vždy určený stúpaním závitu.
Tabuľka odporúčaných rezných rýchlostí (príklad pre HSS)
| Materiál obrobku | Rezné rýchlosti (m/min) - HSS | Poznámky |
|---|---|---|
| Neželezné kovy (hliník, mosadz) | 40-80 | Vyššie rýchlosti, dobré mazanie |
| Oceľ nízkych legúr | 10-30 | Stredné rýchlosti, vhodné chladiace kvapky |
| Stredne legované ocele | 8-20 | Nižšie rýchlosti pri tvrdých materiáloch |
| Tvrdé a abrazívne materiály | 4-10 | Preferovať HSSE alebo karbid |
Pre voľbu rezných rýchlostí závitníkov z rýchlorezných ocelí (HSS) je možné použiť nasledujúcu tabuľku, v ktorej sú uvedené rezné rýchlosti pre rezanie závitových dier strednej dĺžky (L = 1,5 . D).
Prevencia chýb a údržba
Závitovanie je zvyčajne jedna z posledných operácií v procese opracovania obrobku. Chyby vzniknuté pri procese závitovania môžu mať za následok ďalšie náklady spojené nielen s poškodeným závitníkom, ale často s materiálom obrobku, ako aj s procesmi pred závitovaním. Použitie vhodných chladiacich a mazacích kvapalín znižuje trenie, odvádza teplo a zlepšuje kvalitu závitu.
Výber nástroja podľa materiálu
Materiál závitového očka má významný vplyv na jeho výkon a životnosť. Rýchlorezná oceľ (HSS) je vhodná pre všeobecné použitie, kobaltová rýchlorezná oceľ (HSSE) poskytuje vyššiu odolnosť voči opotrebeniu a spekaný karbid ponúka najvyššiu tvrdosť a odolnosť voči opotrebeniu.
Praktické odporúčania na záver
- Vždy si overte odporúčané priemery vrtákov a rezné rýchlosti v katalógovom liste nástroja.
- Pri materiáloch s vysokou pevnosťou (Rm > 1200 MPa) zvážte priblíženie priemeru otvoru k hornému limitu tolerancie.
- Optimalizujte chladenie a mazanie podľa materiálu a dĺžky závitu.
- Zvoľte materiál závitového očka podľa abrazie a tvrdosti obrobku (HSS, HSSE, karbid).
- Kontrolujte geometriu a počet zubov nástroja pre dosiahnutie hladkého povrchu závitu.