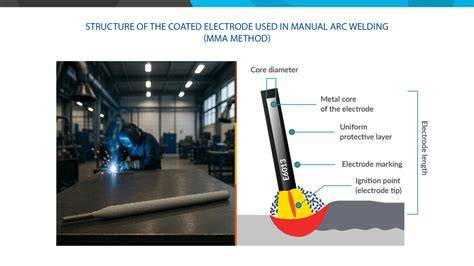
Ruční obloukové svařování (MMA - Manual Metal Arc Welding, SMAW - Shielded Metal Arc Welding) je nejstaršou a nejuniverzálnejšou metódou z obloukového svařovania. Elektrický oblouk vzniká medzi koncom obalené kovovej elektrody a sváreňom. Roztavené kapky kovu z elektrody sa prenášajú oblúkom do svarovej lázně a sú chránené plameňmi vznikajúcimi z rozkladu obalu, ktorý je tvorený danými struskotvornými látkami.
Roztavená struska sa dostáva na povrch svarovej lázně, kde počas tuhnutia chráni svarový kov pred prístupom atmosféry a zároveň formuje výsledný svár. Od klasických konštrukčných materiálov až po vysokolegované materiály, nevľúdne aj farebné kovové zliatiny. Krome klasického prevedenia elektrody sú k dispozícii návarové elektrody ako sú trubičkové elektrody s vloženými karbidy alebo zrny wolfram karbidu. Najrozšírenejšie sú elektrody s obalom bázickým, rutílovým, kyslým alebo v kombinácii uvedených struskotvorných látok.
Používajú sa aj špeciálne obaly, ako napriklad celulózový pre svařovanie shora dolů (spádové elektrody), grafit-bázický obal pre svařovanie všetkých druhov litín alebo obal na báze halových solí pre svařovanie hliníkových zliatin. V obale býva indikátor vlhkosti (suchá elektroda má obal modrý a pri nabratí vzdušnej vlhkosti obal zeelí a elektroda je nutné presušiť). Toto platí pre všetky obalené elektrody, hlídať presušenie elektrody před svařovaním, aby sme sa vyvarovali vyššieho obsahu difúzneho vodíka v svarovom spoji. Preto existujú aj elektrody vo vákuovom balení, ktoré garantujú suchý obal elektrody.
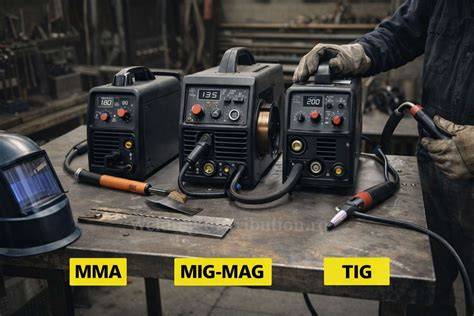
Táto metóda sa najčastejšie používa pri bežnom zváraní všetkých druhov svariteľných ocelí a pre navařovanie. Pri zváraní v ochranné atmosfére plynu (GMAW - MIG/MAG) vzniká oblúk medzi kontinuálne podávaným zváracím drôtom a svařencem. Oblúk a svarová lázeň sú chránené prúdom inertného alebo aktívneho plynu. Táto metóda je univerzálna a umožňuje ukladať svarový kov vo veľkom množstve a vo všetkých zváracích polohách.
Pri MMA vznikajú aj materiálne straty pri vyhadzovaní nedopalkov. Z každého kilogramu predanej obalenej elektrody sa približne 65 % stane súčasťou svaru, zvyšok je vyhodený ako struska a nedopalok elektrody. Metódy MIG a MAG sú najrozšírenejšie technológie obloukového zvárania, čím často prevažujú nad zváraním obalenou elektrikou. Na začiatku výroby plnené trubičkové dráty sú typ s rutilovou náplňou (môže byť pomaly tuhnúci alebo rýchlo tuhnúci), bazická a kovová náplň. Tieto náplne formujú svarovú lázeň a majú veľký význam pre polohy zvárania a konečnú mechanickú pevnosť svaru.
GMAW, MAG a FCAW - prepojenie s ďalšími metódami
Ochranná atmosféra v MIG/MAG zváraní je založená na inertnom alebo aktívnom plyne. MAG využíva aktívny plyn (CO2, O2) a ARG+CO2 zmes; MIG využíva inertný plyn (napr. Argón). MIG/MAG je univerzálna metóda, ktorá umožňuje zváranie tenkých aj hrubých materiálov a najlepšie sa uplatňuje na širokú škálu kovov. Svařování trubičkovým drôtom (FCAW) je veľmi podobné MIG/MAG, no používa plný drôt vyplnený tavidlom a ochranným plášťom; vyžaduje sušenie trubičiek a často prechádza cez formovanie „U“ a uzatváranie tokom formovacích kladiek.
Typy plnených trubičiek zahŕňajú rutilové náplne (hodí sa pre polohy PA, PB, rovnomerné tuhnutie strusky) a rutilové náplne s rýchlym tuhnutím (struska tuhne skôr než svarový kov). Bazické náplne naväzujú na rafináciu a čistenie svarového kovu a zlepšujú mechanické vlastnosti vrubových húževnatostí pri nízkych teplotách. Kovové náplne umožňujú zvárať aj vysoko pevnostné materiály a sú lepšie zvládnuteľné pre polohy ako je zvislá. V roku 2004 sa trubičky s kovovou náplní zaradili do metódy 135 (rovnako ako plný drôt) so zjednodšením pre svářeče. Ďalšie typy trubičiek sú pre MOG OA (Open Arc), ktoré zaisťujú ochranu svarovej lázně i bez prideleného ochranného plynu.
TIG a GTAW - wolframová elektroda a inertný plyn
TIG (GTAW) zváranie používá oblúk medzi základným materiálom a wolframovou elektrodou v ochraně inertného plynu. Prídavný materiál se do oblouku podáva samostatne. TIG zaisťuje výnimočne čisté a vysoko kvalitné sváry, pretože nevzniká žiadna struska a riziko vmestkov je minimálne. Táto metóda je vhodná pre takmer všetky kovy, využívá sa či ručne, či automatizovane. Najviac sa používa na hliník a nerastúcej ocele, kde je celistvosť svoru kľúčová.
Podľa typu prúdu sa TIG deli na DC - jednosmerný prúd (väčšina kovov) a AC - striedavý prúd (hlavne na hliníkové zliatiny). TIG je presná, ale pomalšia technika a vyžaduje kvalitný vzduchotesný systém ochranného plynu a čisté povrchy pred zváraním.
Praktické súvislosti a využitie fázového kovového prívaroku
Laserové zváranie predstavuje z hľadiska moderného priemyslu ďalší stupeň technológie, no v tomto článku ostávame pri témach fázového kovového prívaroku a konvenčných oblúkových metód. Fázové kovové prívary môžu byť aplikované na brúsenie, montážne práce, opravy foriem a bežné konštrukčné operácie, kde je potrebné spojiť komponenty spoľahlivo a efektívne. V tejto súvislosti je dôležité dbať na výber správneho typu elektrody a vhodných parametrov pre konkrétny materiál a polohu zvárania.
Bezpečnosť a kontrola kvality
Bezpečnosť pri zváraní je kľúčová. Zvlášť pri MMA a MIG/MAG treba dbať na ochranné prostriedky (rukavice, okuliare, prilbu) a zabezpečiť adekvátnu ventiláciu, aby sa znižovali emisie z zváracích dymov. Niektoré emisie môžu obsahovať karcinogény a iné škodlivé látky; preto je potrebné používať odsávacie systémy a filter-túto problematiku popisuje aj literatúra v témach bezpečnosti zvárania a ochrany zdravia.