Oceľové rúry sú dlhé duté rúry, ktoré sa používajú na rôzne účely. Vyrábajú sa dvoma odlišnými metódami, ktorých výsledkom je buď zváraná, alebo bezšvíková rúra. Pri oboch metódach sa surová oceľ najprv odlieva do tvarovateľnejšej východiskovej formy. Potom sa z nej vyrobí rúra natiahnutím ocele do bezšvíkovej rúry alebo spojením okrajov a ich utesnením zvarom. Prvé metódy výroby oceľových rúr boli zavedené začiatkom 19. storočia a postupne sa vyvíjali do moderných procesov, ktoré používame dnes. Každý rok sa vyrobia milióny ton oceľových rúr. Vďaka svojej všestrannosti je najpoužívanejším produktom vyrábaným oceliarskym priemyslom.
História a kontext vývoja
Ľudia používajú potrubia už tisíce rokov. Možno prvýkrát ich použili starí poľnohospodári, ktorí odvádzali vodu z potokov a riek na svoje polia. Archeologické dôkazy naznačujú, že Číňania používali trstinové potrubie na prepravu vody na požadované miesta už v roku 2000 pred Kristom. Boli objavené hlinené rúry, ktoré používali aj iné staroveké civilizácie. Počas prvého storočia nášho letopočtu boli v Európe postavené prvé olovené rúry. V tropických krajinách sa na prepravu vody používali bambusové rúry. Koloniálni Američania používali drevo na podobný účel. V roku 1652 bola v Bostone postavená prvá vodáreň s použitím dutých kmeňov.
Základné metódy výroby rúry
Zvárané potrubie sa vytvára valcovaním oceľových pásov cez sériu drážkovaných valčekov, ktoré tvarujú materiál do kruhového tvaru. Nezvárané potrubie potom prechádza cez zváracie elektródy. Tieto zariadenia spájajú dva konce potrubia k sebe. Už v roku 1840 vedeli železiari vyrábať bezšvíkové rúry. Pri jednej metóde sa cez plný kovový okrúhly predvalok vyvŕtal otvor. Predvalok sa potom zahrial a pretiahol cez sériu matríc, ktoré ho predĺžili, aby vytvorili rúru. Táto metóda bola neefektívna, pretože bolo ťažké vyvŕtať otvor v strede. Výsledkom bola nerovnomerná rúra, ktorej jedna strana bola hrubšia ako druhá. V roku 1888 bol vylepšený spôsob patentovaný. Pri tomto procese sa plný predvalok odlial okolo ohňovzdorného tehlového jadra. Po vychladnutí sa tehla odstránila a v strede zostal otvor. Odvtedy tieto metódy nahradili nové valcovacie techniky.
Dizajn a typy oceľových rúr
Existujú dva typy oceľových rúr, jedna je bezšvíková a druhá má po celej dĺžke jeden zvarový šev. Bezšvíkové rúry sú zvyčajne ľahšie a majú tenšie steny; používajú sa na bicykle a prepravu kvapalín. Švové rúry sú ťažšie a pevnejšie; používajú sa na veci, ako je preprava plynu, elektrické potrubia a vodovodné rúpry. Zvyčajne sa používajú v prípadoch, keď rúra nie je vystavená vysokému stupňu namáhania. Primárnou surovinou je oceľ, ktorá môže obsahovať aj ďalšie prvky ako hliník, mangán, titán, volfrám, vanád a zirkónium. Počas výroby sa na povrch Matérialy môžu aplikovať aj povrchové úpravy, napríklad farba alebo povrchová ochrana.
Výrobný proces rúr
- Najprv sa surová oceľ premení na spracovateľnejšiu formu a potom sa rúra tvaruje na kontinuálnej alebo polokontinuálnej výrobnej linke. Rúra sa nareže a upraví podľa požiadaviek zákazníka.
- Bezšvíkové rúry: plný polotovar sa zahrieva a formuje do valcového tvaru a potom sa valcuje, až sa natiahne a vydlabe. Po vyvŕkaní otvoru sa stred pretlačí prerážacím hrotom v tvare guľky; po vychladnutí sa dokončí ďalšími valcami.
- Výroba ingotov a blokov: roztavená oceľ sa odlieva do ingotov, ktoré sa potom pretlačajú cez valce na dosky, plechy, tyče a prúty. Bloky sa pretláčajú cez dvojvalcové mlyny a získavajú požadovaný tvar; bramy sa zarovnajú a konce odrežú.
- Predvalky a skelp: bloky sa premieňajú na predvalky skrz viac valcovacích zariadení a lietajúcimi nožnicami sa režu na vhodné kusy; skelp sa ďalej zvára a odvíja na výrobu rúr.
- Rúry: po zváraní sa zvarový šev pretlačí vysokotlakovým valcom, rúra sa nareže na dĺžky a kontroluje sa kvalita. Kontrolná technika zahŕňa röntgenové merania hrúbky a testy tlaku vodou.
Rúry sa konečne ošetrujú anti-koróznymi vrstvami a môžu mať ďalšie povrchové úpravy, ako zinkovanie alebo nátery. Kontrola kvality zabezpečuje, že rúra spĺňa špecifikácie: hrúbka steny, rovinnosť a prítomnosť defektov.
Kontrola kvality a testy
- Röntgenové meradlá regulujú hrúbku ocele na linke; odchýlky vedú k úprave nastavenia valčekov.
- Testovanie tlakom vodou: rúry sa naplnia vodou a testuje sa, či držia tlak bez úniku.
- Kontrola vzhľadu a rozmery: zhliadnutia na povrch, tvar a možný plnený jav.
Priemyselné aplikácie a veľkosti
Hrubostenné rúry sa často používajú v uhoľnom priemysle a v strojárstve. Z hľadiska tvaru a výrobných techník sa deli na:
- Bezšvíkové rúry: ťahané za studena alebo valcované za tepla; extrudované a zdvíhané varianty.
- Zvárané rúry: rovnobežné zvary (rovná-zvar) alebo spirálne zvárané rúry; vyššia pevnosť pri väčších priemeroch, ale s nižšou rýchlosťou výroby oproti bezšvíkovým.
Popisy kvality často zahrnujú varovania proti falšovaniu: nekvalitné bezšvíkové rúry môžu mať nerovnomerný stred, škrabance, praskliny a zhoršenú kovovú litost. Dôraz na testovanie a certifikáciu je dôležitý pre dlhodobú spoľahlivosť.
Praktické poznámky a dopyt na trhu
Na trhu sa často uvádzajú špecifikácie hrubostenných rúrok a ich úžitkovosť: napríklad hrúbka steny 4 mm, dĺžky 4-10 m pre zvárané rúry, a viacero dielov v dlhých rúrnych konštrukciách. Produkty sa dodávajú ako hotové rúry, s možnosťou zákazníckeho rezania, koncov a spojov.
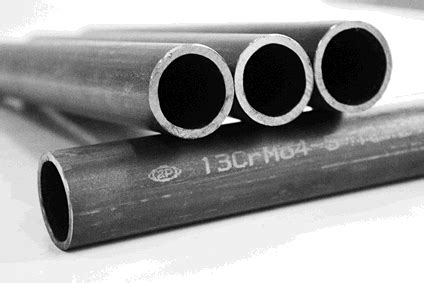
Industrial Steel Pipe Manufacturing Factory! Mass Production Process!
Súhrn kľúčových bodov
- Existujú dva hlavné typy oceľových rúr: bezšvíkové a so zvarovým švom.
- Bešvíkové rúry bývajú ľahšie a tenšie steny; zvárané rúry sú pevnejšie.
- Výrobný proces zahŕňa transformáciu surovej ocele do predvalkov, tvorbu ingotov, následné valcovanie, vydlabenie a zváranie.
- Kontrola kvality zahŕňa röntgenové merania, tlakové testy a vizuálnu kontrolu.
- Použitie rúry ovplyvňuje voľbu typu a hrúbky steny; dôležitá je správna úprava povrchov.