Vymeniteľné britové doštičky prinášajú značnú výhodu oproti iným obrábacím nástrojom: Ak je niektorý z britov na vymeniteľnej doštičke opotrebený, doštička sa skrátka otočí na ostrý brit - nemusí sa robiť ostrenie. Skutočnosť, aká britová doštička sa má v konkrétnom prípade použiť, závisí od druhu obrábania i od obrábaného materiálu a jeho tvrdosti. Aby sa zabránilo chybným rozhodnutiam, na vymeniteľné britové doštičky sa vzťahuje medzinárodná norma ISO, ktorá určuje veľkosť, tvar, upnutie, materiálové vlastnosti i povlak. Kód ISO môže byť až dvanásťmiestny; prvé a siedme miesto sú povinné údaje, ôsme a deviate miesto označujú voliteľné údaje, ktoré sa používajú podľa potreby. Sedem povinných políčok označuje tvar doštičky alebo uhol chrbta a iné základné charakteristiky britovej doštičky. Znaky majú jednotlivé identifikačné písmená a číslice, ktoré jednoznačne identifikujú vymeniteľnú doštičku.
Špecifické údaje od výrobcu a jadro ISO kódu: Špecifické údaje od výrobcu sa uvádzajú za pomlčkou a udávajú, v závislosti od konkrétneho výrobcu, šírku fazetky, uhol fazetky, rezný materiál alebo tvar utvárača triesky. Kód ISO obsahuje 9 symbolov, pričom sa symboly 8 a/alebo 9 používajú iba v prípade potreby. Výrobca môže dosadzovať ďalšie symboly, ktoré sa ku kódu ISO pripájajú pomocou pomlčky. V súlade s tým kladie hrubovanie vysoké požiadavky na pevnosť reznej hrany. Veľký vrcholový uhol je stabilný, vyžaduje si vyšší výkon stroja, avšak je schopný znášať i vyššie rýchlosti posuvu; veľké sily môžu viesť k vibráciám. Naopak, malý vrcholový uhol vedie k menšej stabilite reznej hrany a nižšiemu tepelno-teplotnému vedenia.
Veľkosť a výber doštičky
2. Veľkosť vymeniteľnej britovej doštičky zvoľte na základe požiadaviek na obrábanie a priestor pre nástroj, ktorý je k dispozícii. Väčšia doštička predstavuje vyššiu stabilitu. Pre náročné obrábanie sa bežne používa doštička nad IC 25 mm (1 palec). Pri dokončovacom obrábaní je možné veľkosť zmenšiť. Postupujte nasledovne: určiť najprv najväčšiu reznú hĺbku a na základe toho stanoviť potrebnú dĺžku rezu, pričom zohľadnite uhol nastavenia nástrojového držiaka.
Voľba rohového rádu so zohľadnením rezných parametrov ovplyvňuje kvalitu povrchu a stabilitu doštičky. Malý rohový rádius je ideálny pre malú hĺbku rezu a znižuje vibrácie, ale hrana je menej stabilná; veľký rádius umožňuje veľký posuv a vysokú pevnosť hrany, no zvyšuje radiálne sily a môže zhoršiť povrch. Roztvorená geometria sa musí prispôsobiť druhu materiálu a typu obrobku.
Materiály britových doštičiek
Materiál britovej doštičky by mal byť tvrdý a odolný proti deformáciám, zároveň húževnatý a chemicky stály. Existujú doštičky z tvrdokovu, keramiky, bornitridu a diamantu. Tvrdokovové doštičky sa bežne používajú pri obrábaní žiaruvzdorných superzliatin (HRSA) alebo kalených materiálov s nízkou rýchlosťou rezu. Povlakované (CVD) doštičky sú vhodné pre široké spektrum obrábania, vrátane obrábania nehrdzavejúcich oceí a ISO P/M/K; PVD doštičky majú húževnaté a aj ostré hrany a sú vhodné pre adhezívne materiály. Pre adhezívne a jemnozrné aplikácie sú často preferované PVD a CVD povlaky, ktoré zvyšujú odolnosť proti opotrebovaniu.
Pri výbere reznej súpravy je potrebné zvážiť celú obrábaciu úlohu: pre sto skúmame pomer cena/výkon, životnosť a spracovateľnosť. Napríklad pre frézovanie lopatiek plynových turbín z spekaného karbidu titánu na malé série môže byť vhodné potiahnuté karbidové doštičky, ktoré zlepšia výsledky. Životnosť reznej hrany karbidových doštičiek môže byť pri reznej rýchlosti 35 m/min len 5-10 minút, avšak pri veľkoobjemovom spracovaní 15-30 minút býva bežná. Suché rezanie je často vhodné pri ťažko obrábateľných materiáloch, aby sa udržala konštantná teplota reznej hrany.
Prečo a kedy používať CBN a PVD/PVD doštičky
CBN doštičky dokážu lepšie rezať tvrdé zliatiny s tvrdosťou >50 HRC a sú vhodné pre obrábanie ťažko obrábateľných materiálov, no musia sa dodržiavať prísne rezné parametre. V praxi to znamená 30-60 sekundové skúšobné rezy a následné doladenie rýchlosti posuvu (zvyčajne 0.1-0.15 mm/zub) a reznej rýchlosti. Pitrát zliatiny a bimetálne materiály predstavujú špecifické výzvy pre rezné nástroje a vyžadujú spoluprácu medzi používateľom, dodávateľom nástrojov a výrobcom stroja, aby sa dosiahol efektívny proces obrábania bez nadmerného opotrebenia.
Príklad: pri frézovaní kalenej ocele karbidovými doštičkami je potrebné skúšky rezania s parametrami 30-45-55 m/min a 0.075-0.1 mm/zub; doštičky s nulovým alebo veľmi malým uhlom čela bývajú pevnejšie a odolnejšie voči radiálnym silám. Pri CBN doštičkách sa odporúča suché rezanie a opatrná voľba reznej rýchlosti, aby sa maximalizovala životnosť a produktivita pri spracovaní ťažko obrábateľných materiálov, pričom najlepší výkon sa často dosahuje s špecifickými skúškami a technickou podporou dodávateľa.
Frézovacie hlavy a ich univerzálnosť
Hlavnou výhodou univerzálnych frézovacích hláv je ich viacúčelové použitie. Môžu pracovať s výmennými nožmi a obmedzovačmi; profily a tvary sa často vyrábajú v dvoch šírkach (40 mm a 50 mm); hlavy majú priemer 100 mm alebo 120 mm. Dôležité parametre zahŕňajú materiál tela (oceľová vs. hliníková konštrukcia), ktorý ovplyvňuje nosnosť a stabilitu; oceľová hlava je ťažšia, ale odolnejšia a lepšie zvláda vyššie rýchlosti a hrubšie obrobky, kým hliníková verzia je vhodná pre menej výkonné frézky do 3 kW. Upínacie priemery môžu byť 30, 35, 40 alebo 50 mm, pričom niekedy potrebujete adaptér pre lokálne stroje.
Inštrumentálne hlavy NAREX sú konštruované pre flexibilitu a presnosť a často ponúkajú vymeniteľnú kuželovú stopku (napr. SK40, SK50). Niektoré prevedenia majú hriadel a skriňu hlavy ako jeden celok pre zvýšenie stability. Sklon vretena sa dá nastaviť v rozsahu 0÷90°, pričom modely FXI a FXM majú pevný sklon 90°. K dispozícii sú aj rozšírené verzie PVM alebo FXM. Frézovacie hlavy NAREX sú primárne určené na jemnú prácu a nie na hrubovanie; k hlave sú dostupné aj doplnkové príslušenstvo a výmena plátkov je jednoduchá.
Typy frézovacích hláv s výmennými platkami
- Frézovacia hlava s výmennými platkami 50 mm
- Frézovacia hlava s výmennými platkami 63 mm
- Frézovacia hlava NAREX 100 mm
- Frézovacia hlava NAREX 160 mm
Typy plátkov sú kľúčové pre dosiahnutie optimálnych výsledkov. Výber správnych plátkov ovplyvňuje efektívnosť obrábania, kvalitu povrchu a životnosť nástroja. Udržiavanie plátkov v rovnakej rovine a správne nastavenie parametrov je dôležité pre minimalizáciu chvenia a zabezpečenie konzistentného výkonu.
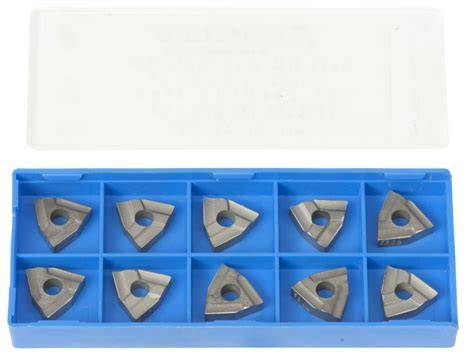
Pri údržbe je potrebné pravidelne kontrolovať nastavenie plátkov; ak nie sú v jednej rovine, existujú spôsoby nastavenia: profesionálne prípravky s ISO otočnou dutinou a meracím stojanom alebo domáce metódy s hodinami a tyčkou v zveráku. Tieto kroky pomáhajú dosiahnuť rovnomerné opotrebenie a stabilný výkon hlavič.
Špeciálne materiály a ich spracovanie
V súčasnosti sa na trhu používajú nové rezné doštičky z kovovo-keramických a karbidových materiálov, CBN a PCD, ktoré umožňujú spracovanie ťažko obrábateľných zliatin a kompozitov. Bimetalové materiály predstavujú výzvu kvôli odolnosti proti opotrebeniu, ale s vhodnými doštičkami a procesmi ich možno efektívne spracovať. Pri kalenej ocele je potrebné zvoliť karbidové doštičky s vysokou húževnatosťou a odolnosťou voči teplotnému namáhaniu; pre hrubšie obrobky a vysoké teploty sú vhodné high-temperature karbidové doštičky alebo keramické varianty.
V prípade frézovania kalenej ocele karbidovými doštičkami je odporúčané vykonať skúšky rezania (napr. 30-45-55 m/min, 0.075-0.1 mm/zub) a prispôsobiť parametre podľa výsledkov. Prielenie parametrov sa zvyčajne robí s cieľom znížiť teplotu a zamedziť kaleniu na povrchu obrobku. Suché rezanie je bežnou voľbou na minimalizáciu tepelného vplyvu a zamedzenie predčasnému starnutiu reznej hrany.
FMT 2S Vysoce výkonná čelní fréza CZ
Prehľad chápaní a praktických tipov
- Vyberte najväčšiu vhodnú reznú hĺbku a podľa nej upravte dĺžku rezu a uhol nastavenia držiaka.
- Voľba rohového rádu a uhol chrbta významne ovplyvňuje vibrácie, stabilitu a kvalitu povrchu.
- V prípade HRSA a kalených zliatin volíme povlaky CVD alebo keramické doštičky s vhodnou geometriou čela.
- Pri ťažko obrábateľných materiáloch zvažujte suché rezanie a presné skúšky rezov na určenie optimálnych parametrov.
- Dbajte na údržbu a správne nastavenie - nerovnomerné nastavenie plátkov môže viesť k vibráciám a zníženej presnosti.
Profilové nože a obmedzovače sa vyrábajú v dvoch šírkach - 40 mm a 50 mm. Hlavy sa vyrábajú s priemerom 100 mm alebo 120 mm, pričom priemer hlavy býva udávaný bez nožov. Ak stroj umožňuje, vyberajte hlavu s priemerom 120 mm pre väčšiu stabilitu; na 100 mm hlave sú iba dve rezné hrany, zatiaľ čo 120 mm hlavy ponúkajú varianty s dvoma alebo štyrmi reznými hranami.
Ďalšie poznámky a praktické príklady
Pri frézovaní bimetalických materiálov je potrebné spolupracovať na vypracovaní presných rezacích programov, aby sa predišlo problémom s opotrebovaním a deformáciou. Pre letecké diely, kde sú vyžadované vysoké tvrdosti, môže prejsť na karbidové doštičky a neskôr na CBN pre vyššiu životnosť a odolnosť voči kaleniu.
Frézovacie hlavy značky NAREX sú určené na jemné obrábanie a dopĺňajú sa príslušenstvom, ako sú výmenné platky, upínacie kužele a iné diely. Dôležité je pravidelné servisovanie a nastavenie na udržanie presnosti a spoľahlivosti strojového vybavenia. Servis a podpora NAREX MTE s.r.o. zabezpečujú pozáručné opravy a cenové kalkulácie za opravy.
tags: #platky #do #univerzalnek #frezovacej #hlavy