Oceľové rúry patria medzi základné konštrukčné a technologické prvky využívané v stavebníctve, strojárstve aj pri výrobe oceľových konštrukcií. Dodávame konštrukčné, bezšvové aj zvárané rúry v rôznych priemeroch, hrúbkach steny a dĺžkach, vhodné na výrobu nosných rámov, stĺpov, zábradlí, potrubných rozvodov, technologických celkov či iných konštrukčných aplikácií.
V ponuke nájdete rúry válcované za tepla aj za studena podľa požiadaviek na pevnosť, presnosť rozmerov a kvalitu povrchu. Materiál je vhodný na zváranie, rezanie aj ďalšie spracovanie podľa konkrétneho použitia. Široký výber rozmerov umožňuje zvoliť optimálne riešenie z hľadiska zaťaženia aj ekonomiky projektu.
Technické špecifikácie a normy
Rúry dodávame v štandardných výrobných dĺžkach, pričom zabezpečujeme aj presné delenie na mieru podľa vašej dokumentácie alebo zadania. Pre zaistenie kvality zváraných rúr vykonávame skúšku ohybom v súlade s EN 10232. Táto skúška sa aplikuje na holé rúry so špecifikovanými vonkajšími priemermi od 17,2 mm do 60,3 mm vrátane a rúra je ohnutá do uhla 90 stupňov. Drážka v tvarovacom nástroji má šírku presne zodpovedajúcu priemeru rúrky a hĺbku nie menšiu ako polovicu priemeru. Polomer v spodnej časti drážky formovača je uvedený v tabuľke nižšie.
Zvarené rúry sa ohýbajú so zvarom na vonkajšej strane ohybu. Rúry nesmú vykazovať žiadne praskliny viditeľné bez zväčšovacích pomôcok. Aby sa zabezpečila štrukturálna integrita zváraných rúr, vykoná sa skúška sploštenia v súlade s EN 10233. Skúška sa aplikuje na holé rúry s vonkajším priemerom väčším ako 60,3 mm a zahŕňa sploštenie rúry v lise, kým vzdialenosť medzi doskami, meraná pri zaťažení, nedosiahne 75 % pôvodného vonkajšieho priemeru. Zvar by mal byť umiestnený striedavo v uhle 0 alebo 90 stupňov k smeru sploštenia. Počas procesu sploštenia by trubica nemala vykazovať žiadne praskliny alebo kazy viditeľné bez zväčšovacích pomôcok.
Keď vzdialenosť medzi doskami dosiahne 60 % pôvodného vonkajšieho priemeru, mierne predčasné poškodenie okrajov sa nebude považovať za dôvod zamietnutia. Každý systém, ktorý zahŕňa prepravu tekutín, musí byť navrhnutý tak, aby zabezpečil, že nedochádza k úniku. Toto je obzvlášť dôležité v odvetviach, ako je zdravotníctvo, kde aj malý únik môže mať vážne následky.
Aby sa zaistila integrita svojich produktov, musia výrobcovia podrobiť každú rúrku testu tesnosti. Najbežnejším typom testu je hydrostatický test, ktorý zahŕňa naplnenie skúmavky vodou a jej natlakovanie na 50 barov po dobu najmenej 5 sekúnd. Výrobcovia však majú možnosť použiť aj elektromagnetický test podľa EN 10246-1. Farby môžu byť užitočným spôsobom usporiadania a identifikácie rôznych predmetov, a to platí najmä v prípade rúrok. Rúry sa často používajú v rôznych prostrediach, od staveniska až po laboratóriá, a dodávajú sa v širokej škále veľkostí a materiálov.
Normy, označovanie a kvalita povrchu
Zatiaľ čo každý typ trubice má svoje vlastné jedinečné vlastnosti, všetky musia byť označené, aby sa dali ľahko identifikovať. Výrobca sa môže rozhodnúť použiť farebné kódovanie namiesto označenia série alebo typu. Norma BS 1387:1985 bola zrušená a nahradená európskou normou EN 10255: 2004 (prijatá národným normalizačným orgánom Spojeného kráľovstva ako BS EN 10255:2004 „nelegované oceľové rúry vhodné na zváranie alebo závitovanie“).
O kvalite rúry často rozhoduje jej povrchová úprava. Z tohto dôvodu musia výrobcovia dbať na to, aby ich výrobky neobsahovali chyby, ktoré možno zistiť vizuálnou kontrolou. Vnútorné a vonkajšie povrchy trubice musia byť hladké, bez nedokonalostí alebo stôp, ktoré by vyžadovali úpravu. Akékoľvek povrchové nedokonalosti, ktoré zasahujú do stanovenej minimálnej hrúbky steny, sa považujú za vady. Nedokonalosti povrchu je prípustné odstraňovať brúsením alebo opracovaním za predpokladu, že hrúbka steny v orovnávanej oblasti nie je menšia ako stanovené minimum. Všetky upravené oblasti musia hladko splývať s obrysom rúrky.
EN 10255 a kvalita výrobkov
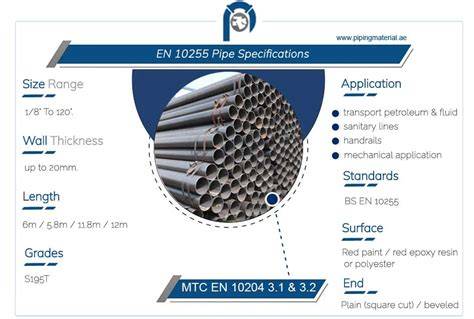
EN 10255 predstavuje európsku normu pre nelegované oceľové rúry vhodné na zváranie alebo závitovanie, ktorá nahradila BS 1387:1985. Rúry z uhlíkovej ocele EN 10255 sú vysoko-kvalitné nelegované oceľové rúry určené na závitovanie a zváranie v systémoch na dopravu tekutín. Medze klzu a mechanické parametre sú špecifické podľa typu rúry a hrúbky steny. Výrobcovia používajú vysoko frekvenčné zváranie (HFW) na produkciu týchto rúrok.
Ako vybrať správnu rúru a praktické tipy
Široký výber rozmerov umožňuje zvoliť optimálne riešenie z hľadiska zaťaženia aj ekonomiky projektu. Rúry sa dodávajú v štandardných dĺžkach a je možné presné delenie na mieru podľa dokumentácie. Pred zváraním odporúčame odbrúsiť pozinkovaný povlak v oblasti zvaru. Náš proces žiarového pozinkovania ponorom kontroluje hrúbku povlaku, čo uľahčuje manipuláciu v porovnaní s elektro-galvanizáciou. Pre štandardné veľkosti EN 10255 (napr. 1/2", 3/4") podporujeme a1-tonové MOQ (zmiešané veľkosti).
Proces výroby a dodávky
Lietajúca píla rezne rúru na špecifikovanú dĺžku. Rúry z uhlíkovej ocele EN 10255 sa vyrábajú s použitím vysokofrekvenčného zvárania (HFW). Obráťte sa na tím odborníkov, ktorý vám poskytne kvalitné rúry z uhlíkovej ocele EN 10255 a profesionálne riešenia pre medzinárodný obchod. Spätná väzba od obstarávania: „Vaše rúry nemajú taký 'mäkký' pocit ako indické rúry.“
Testovanie MMA invertorových zváračiek od rôznych výrobcov
Tabela - základné parametre EN 10255
| Parametr | Hodnota |
|---|---|
| Norma | EN 10255 |
| Typ rúry | nelegované oceľové rúry vhodné na zváranie alebo závitovanie |
| Materiál | uhlíková oceľ |
| Metóda zvárania | HFW (vysokofrekvenčné zváranie) |
| Test tesnosti | hydrostatický test (50 bar, 5 s) |
| Test trvanlivosti | elektromagnetický test podľa EN 10246-1 |
Rúry z uhlíkovej ocele EN 10255 sú určené predovšetkým na nízkotlakové aplikácie a pre systémovú dopravu tekutín. Rozmery sú kompatibilné s minulými normami, avšak EN 10255 má prísnejšie požiadavky na chemické zloženie a rázovú húževnatosť, čo ich robí vhodnými pre prostredia s nízkou teplotou.