Táto séria textov zhŕňa koncepciu výroby plechových dielov - so zameraním na veka spojky a súvisiace technológie lisovania, tvárnenia a spájania. V článku sú zhrnuté postupy, materiály, nástroje a varianty spojovacích techník, ktoré sú využívané pri kusovej aj hromadenej výrobe. Cieľom je analyzovať súčasný proces, navrhnúť zlepšenia a poukázať na ekonomické a technické dopady rôznych riešení.
Vstupné parametre výroby a súčiastka
Opis súčiastky: rotačná súčiastka s viacerými odstupňovanými vonkajšími aj vnútornými plochami, vnútorný závit M40x2, vonkajšie plochy cementované a kalené, drsnosť Ra0,8 na niektorých plochách. Na oboch koncoch sú umiestnené strediace jamky A4/8,4, ktoré sa prevŕtaním odstránia. Pásová píla slúži na delenie materiálu a hroťová brúska na dosiahnutie predpísanej drsnosti povrchu. Ostatné operácie prebiehajú na univerzálnom sústruhu. Klinčovanie spája plechy a profily rôznych materiálov a hrúbok a prináša pevné spoje, ktoré odolávajú vysokému zaťaženiu.
Hlavné technické koncepty lisovania a nástrojov
Lisovaný spoj vzniká plastickou deformáciou lisovacej tvarovky a rúrky pomocou lisovacieho zariadenia s lisovacími slučkami alebo čeľustami. Výhody postupovej raznice zahŕňajú extrémnu rýchlosť výroby a plne automatizovanú prevádzku s veľmi nízkymi jednotkovými nákladmi; nevýhody zahŕňajú vysokú počiatočnú investíciu a zložené, politicky nákladné náradie. Proces návrhu a výroby náradia zahŕňa analýzu vyrobiteľnosti (DFM), definovanie plánu procesu, výpočet raziacej sily a stredu tlaku, návrh hlavných pracovných komponentov a vytvorenie 3D digitálneho modelu spolu s 2D technickými výkresmi.
Materiály pre lisovacie nástroje sú volené medzi uhlíkovou oceľou (napr. T10A), zliatinovou oceľou (napr. D2, SKD11), rýchloreznou oceľou (napr. M2, SKH-51) a oceľami na báze PM. Kvalita nástroja je podporená modernými obrábacími technikami ako High-Speed Machining (HSM), Sinker EDM a tepelné spracovanie, ktoré zahrňujú aj kryogénne a vákuové metódy pre redukciu napätia a zlepšenie pevnosti.
Clinching - spájanie plechov bez pridania materiálu
Clinching (spájanie plechov za studena bez prídavného materiálu) umožňuje spoje s vysokou torznou pevnosťou a elektrickou vodivosťou. Základný princíp zahŕňa upnutie prítlačným prvkom a razníkom, následné hlboké ťahanie a zamknutie v matrice. Dôležitým prvkom je odtrhovač, ktorý po spoji vytiahne razník aj matricu. Clinčovanie je rozšírené v domácich spotrebičoch a strojárstve a umožňuje spojovanie plechov z rôznych materiálov, v rôznych hrúbkach a s povrchovými úpravami bez vzniku toxických výparov.
Geometrie clinčovacích bodov sa delia podľa typu spoja. Najznámejší je okrúhly clinchovací bod Tog-L-Loc® (neodrezávací systém), ktorý spája plechy kruhovito po 360°. Ďalšie varianty zahŕňajú Fixed-Loc® (pevná matrica, štíhlejší tvar), Cavity-Loc® (vhodný pre materiály s nízkou tvárnosťou a veľké rozdiely hrúbok) a Lance-N-Loc® (pahúľové štvorité alebo viacvrstvové spojenie). Oval-Loc® slúži na spoje odolné voči skrúteniu bez rezov, často využívaný v automobilovom priemysle. GEO-Clinch® línia zahŕňa aj rôzne kombinácie bodov pre špecifické aplikácie.
Praktické aplikácie a technologické postupy
BTM Europe ponúka širokú škálu clinchovacích systémov - od ručne ovládaných klieští až po plne automatizované linky. Pohony zahŕňajú pneumatické, pneumo-hydraulické, hydraulické, elektro-hydraulické alebo servopohyby. Modulárna koncepcia umožňuje prispôsobenie riešenia podľa požiadaviek. Spoločnosť ponúka aj C-rámové zariadenia, stolové jednotky, a komplexný servis vrátane školení a after-sales podpory.
Pri výrobe kusových súčiastok a konkrétneho veka spojky je dôležité určenie vhodnosti clinčovacieho bodu a systému. Výber geometrie a typu klinčového spoja vplýva na pevnosť, elektrickú vodivosť a kompatibilitu s povrchovou úpravou. V praxi sa kombinuje viacero techník - od clinčovania cez lisovanie až po povrchové úpravy a dokončovacie operácie, aby sa dosiahol požadovaný vzhľad a mechanické vlastnosti.
Materiály a spájanie pre lisované diely
- Uhlíková oceľ: lacná a ľahko obrábateľná; vhodná pre povrchové úpravy a vonkajšie opláštenie s galvanizáciou.
- Ušľachtilá oceľ: vhodná pre pitnú vodu a časté dezinfekcie; vysoká hygienická úroveň a odolnosť voči korózii.
- Meď a viacvrstvové kov-plast rúry: moderná alternatíva pre vodovodné a kúrenárske riešenia.
- Povrchové úpravy: zlepšujú odolnosť a vzhľad, často používané spolu s technológiami lisovania a klinčovania.
Praktické tipy a dizajn pre kusovú výrobu súčiastky
Pri navrhovaní technologického postupu pre kusovú výrobu 30 kusov súčiastky s viacerými plochami, vrátane vnútorného závitu M40x2, treba zvážiť:
- Predschválenie tolerancií a drsnosti - Ra0,8 na vybraných plochách, s presnými strediacimi jamkami na koncoch.
- Výber správneho lisovacieho nástroja a formy; zohľadnenie nákladov a životnosti pre jednotkové produkty.
- Možnosť využitia clinčovania pre pevné a elektricky vodivé spoje bez toxických výparov.
- Sieť finančných a časových úspor pri využití postupovej raznice a integrovanej výrobnej linky.
Postupová raznica vs. tradičné techniky
Postupové lisovacie linky zhlukujú celú sériu operácií (ťahanie, lisovanie, razenie) do jedného integrovaného procesu a umožňujú veľmi vysoký výkon. Nevýhody zahŕňajú vysoké počiatočné náklady a potrebu precízneho navrhovania náradia a foriem. Pre kusovú výrobe je často výhodou kompromis medzi rýchlosťou a flexibilitou, a preto sa vyvažuje medzi jedným upnutím a viacerými operáciami na univerzálnych strojoch alebo malé série na špecializovaných linkách.
Vizuálne doplnenie a podpora informácií
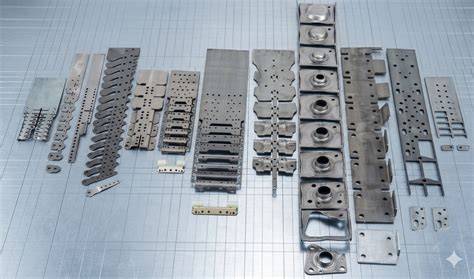
Okrem samotnej technológie klinčovania sú dôležité aj praktické skúsenosti a servisné kapacity dodávateľa - vrátane školení, údržby a podpory pri uvedení výroby do prevádzky. Rozsiahle skúsenosti s montážou a spojmi pomáhajú vybrať správnu kombináciu technológií pre konkrétny projekt a materiály.
Tabuľka - porovnanie materiálov pre nástroje a ich vlastností
| Materiál | Kľúčové výhody | Kľúčové nevýhody | Typické aplikácie |
|---|---|---|---|
| Uhlíková oceľ (T10A) | Nízke náklady, ľahké obrábanie | Nízka tvrdosť, vyššie opotrebenie po kalení | Prototypy, nízkopresné nástroje |
| Zliatinová oceľ (D2, SKD11) | Vysoká tvrdosť, dobrá odolnosť proti opotrebeniu | Vyššia cena | Stredne až veľkosériová výroba |
| Rýchlorezná oceľ (M2, SKH-51) | Vynikajúca tvrdosť pri teplote, húževnatosť | Vyššia cena | Nástroje pre vysokorýchlostné rezanie |
| PM oceľ | Rovnomerná mikroštruktúra, vysoká odolnosť proti opotrebeniu | Drahé | Presné nástroje s dlhšou životnosťou |
Video a ilustrácie
Na doplnenie článku súvisiacich praktík a vizuálnych poznámok sú v texte vložené ilustrácie a video. Nasledovné vizuálne prvky pomáhajú lepšie pochopiť jednotlivé fázy lisovania, klinčovania a návrhu nástrojov.
Riešenia pre konkrétnu súčiastku
Podľa zadania sa navrhuje technologický postup pre výrobu rotačnej súčiastky s viacerými geometrickými plochami a vnútorným závitom - v 30 kusoch. Všetky operácie by mali zabezpečiť dosiahnutie presných rozmerov, drsnosti Ra0,8 na vybraných plochách a dostatočnú stabilitu upnutia počas obrábania. Klinčovanie poskytuje pevné spojenie a možnosť kombinovať materiály s ohľadom na povrchové úpravy a mechanické požiadavky. Z hľadiska výberu clinčovacieho bodu treba zvážiť maximálnu torznú pevnosť a elektrickú vodivosť na povrchoch s povrchovou úpravou.
BTM Europe ponúka široký sortiment pre jednotlivé typy spojov a možno zvoliť vhodný systém podľa konkrétnej aplikácie. Spolupráca s dodávateľom zahŕňa analýzu, návrh a výrobu všetkých dielov, spolu s elektro-pneumatickým zapojením a uvedením do prevádzky. Výhodou je možnosť kombinovať clinchovanie s ohýbaním alebo lisovaním a pokračovať v automatizácii linky pre zefektívnenie výroby.