Plechje kov tvarovaný do tenkých, plochých kusov pomocou priemyselných procesov. Plech, ktorý je k dispozícii v rôznych hrúbkach a materiáloch, slúži nespočetným aplikáciám v rôznych odvetviach vrátane automobilového, leteckého, stavebného a spotrebného priemyslu. Povaha plechu ho robí náchylným na deformáciu počas výroby, manipulácie a spracovania. Deformácia plechu nastáva v dôsledku niekoľkých faktorov. Počas výrobných procesov, ako je valcovanie, rezanie alebo lisovanie, sa v materiáli vytvárajú vnútorné napätia. Tieto napätia spôsobujú deformáciu, prehýbanie alebo krútenie kovu po uvoľnení z obmedzení. Okrem toho tepelné procesy, ako je zváranie alebo tepelné spracovanie, zavádzajú lokálne rozťahovanie a sťahovanie, čo vedie k deformácii. Pochopenie týchto deformačných mechanizmov je nevyhnutné pre efektívne splošťovanie.
Pochopenie vlastností a deformácie plechov
Pochopenie deformačných mechanizmov je nevyhnutné pre efektívne splošťovanie. Deformácia plechov predstavuje značné výzvy vo výrobných postupoch. Deformované plechy komplikujú následné výrobné procesy, vedú k ťažkostiam s montážou a môžu viesť k tomu, že konečné výrobky nespĺňajú normy kvality. Pre výrobcov pracujúcich s presnými súčiastkami môžu aj malé odchýlky od rovinnosti spôsobiť, že diely budú nepoužiteľné alebo si budú vyžadovať nákladné prepracovanie. Veda o splošťovaní zahŕňa pôsobenie proti týmto vnútorným napätiam a fyzikálnym deformáciám s cieľom obnoviť materiál do jeho zamýšľaného rovinného stavu.
Bežné metódy splošťovania plechov
Bežné metódy splošťovania plechov zahŕňajú niveláciu valčekom a vyrovnávanie napätia. Nivelácia valčekom sa zameriava na rozloženie vnútorných napätí pomocou sérií odsadených valcov, ktoré spôsobujú striedavé ohyby. Pri vyrovnávaní napätím sa materiál uchopí na oboch koncoch a natiahne za medzu klzu, pričom prechádza cez odsadené valce, čo vedie k rovnomernejšiemu napätiu v celom plechu. Okrem toho tradičné metódy zahŕňajú techniky kladiva a plameňa, ktoré sú vhodné najmä pre menšie množstvá alebo špecifické zákazky.
Nivelácia valčekom
Valcové rovnačky pôsobia na materiál tak, že amplitúda ohybov klesá počas pohybu cez stroj, čo vedie k plochému plechu so zníženým zvyškovým napätím. Dôležité je, aby počiatočné ohyby dielu pri vstupe do stroja presiahli najväčší existujúci ohyb v materiáli. Moderné valčekové rovnačky majú nastaviteľné medzery a tlak, čo umožňuje prispôsobiť proces rôznym hrúbkam a typom plechov. Výsledkom je konzistentná rovinnosť pri vysokom objeme výroby, bez výrazného ovplyvnenia plôch.
Vyrovnávanie napätia
Vyrovnávanie napätím kombinuje naťahovanie a ohýbanie na sploštenie plechu a dosahuje tak rovnomerné rozloženie vnútorného napätia. Táto metóda je obzvlášť účinná pri materiáloch so značným vnútorným napätím alebo pri tých, ktoré sa ťažko vyrovnávajú iba valčekovým vyrovnávaním. Výsledkom je výnimočná rovinnosť s minimálnym zvyškovým napätím, čo je dôležité pre aplikácie s prísnymi toleranciami.
Techniky kladiva a plameňa
Tradičné metódy splošťovania zahŕňajú kladivo a plameň. Splošťovanie kladivom zahŕňa ručné vyklepávanie deformácií v plechu a vyžaduje veľa skúseností. Plameňové vyrovnávanie používa kontrolované teplo na špecifické oblasti deformovaného panelu, čo umožňuje tepelnú rozťažnosť a sťahovanie na prerozdelenie vnútorného napätia. Tieto metódy sú vhodné pre menšie množstvá alebo opravy už tvarovaných dielov, ale vyžadujú skúsenú pracovnú silu a čas.
Rovnací lis
Rovnacie lisy sú mechanizované nástroje, ktoré vyvíjajú cielený tlak na sploštenie plechu. Výsledný proces často vyžaduje viacero iterácií a môžu sa použiť aj improvizované rovnacie zariadenia. Táto metóda je vhodná pri menšom počte dielov alebo pri riešení viditeľnej deformácie v špecifických oblastiach. Podľa ARKU môže rovnanie plechu pomocou rovnacieho lisu trvať až 60 minút, čo nie je vhodné pre veľkoobjemovú výrobu, ale môže byť užitočné pri hrubších materiáloch alebo lokálnych korekciách.
Pokročilé technológie splošťovania
Systémy na vyrovnávanie povrchov voľného tvaru boli vyvinuté pre zložité geometrie a povrchy voľného tvaru. Výskum Li a kol. predstavuje komplexný systém splošťovania plechov s povrchmi voľného tvaru, ktorý transformuje trojrozmerné zakrivené povrchy na dvojrozmerné ploché vzory. Systémy pozostávajú z modulov: predspracovanie, samotné sploštenie a následné spracovanie s analytickou hodnotou kvality. Pokroky ukazujú zlepšenie presnosti pri zložitých paneloch karosérií a iných náročných aplikáciách.
Metódy výpočtovej optimalizácie
Výpočtové prístupy zahŕňajú trianguláciu povrchu, mapovanie medzi 3D a 2D reprezentáciou a energetické modely správania materiálu. Iteratívna optimalizácia minimalizuje deformačnú energiu, čo vedie k presným výsledkom splošťovania a je obzvlášť užitočná pre panely karosérií a letecké komponenty.
Prístupy k splošťovaniu za studena a za tepla
V porovnaní so studeným splošťovaním teplé splošťovanie používa vyhrievané nástroje na zlepšenie toku materiálu a zníženie sily potrebnej na deformáciu. Typický cyklus zahŕňa prilbližovanie, sploštenie, udržiavanie tlaku a uvoľnenie. Štúdie ukazujú, že teplé splošťovanie pri teplotách okolo 240 °C prináša lepšie výsledky s menším spätným rázom. Sila a čas zotrvania významne ovplyvňujú výsledky, pričom dlhšie doby a vyššie sily vedú k lepšej rovinnosti, najmä pri výrazne deformovaných vzorkách.
Metódy výpočtovej optimalizácie
Moderné prístupy k splošťovaniu používajú výpočtové algoritmy na minimalizáciu geometrickej deformácie. Pokročilé algoritmy minimalizujú deformáciu kombináciou geometrického mapovania a modelovania materiálovej energie. Výsledkom sú robustné a presné metódy pre zložité geometrie, ideálne pre automobilové panely, letecké komponenty a architektonické prvky so zakriveniami.
Najlepšie postupy pre efektívne sploštenie
Medzi najdôležitejšie faktory patrí správny výber materiálu, optimalizácia parametrov procesu a technické poznatky o tom, ako sa plech správa pri rôznych teplotách a rýchlostiach. Pre niveláciu valčekmi sú kľúčové: priemer a rozostup valčekov, vstupná a výstupná medzera, rýchlosť spracovania a počet prechodov. Pri teplom splošťovaní treba riadiť teplotu materiálu a vybrať vhodný teplotný rozsah podľa typu plechu. Dôležité sú aj doba zotrvania a postupné uvoľňovanie tlaku, ktoré minimalizuje spätné rázy.
Materiálne aspekty
Materiály reagujú na splošťovanie rozdielne: oceľ so strednou medzou klzu a dobrou tvárnosťou reaguje dobre na rôzne metódy, hliník vyžaduje špecializované prístupy a môže reagovať menej pružne. Hrúbka plechu významne ovplyvňuje spôsob splošťovania; tenšie plechy sa lepšie spracovávajú valcovaním, hrubšie môžu vyžadovať rovnacie lisy alebo špecializované zariadenia. Predchádzajúca história spracovania tiež vplýva na výsledky, čo zahŕňa predchádzajúce napätia a vzory namáhania.
Kontrola a overovanie kvality
Implementácia robustnej kvality zahŕňa meranie rovinnosti presnými nástrojmi (spárové merky, úchylkomery, laserové skenovanie), vizuálnu kontrolu a testy zamerané na zistenie napätia. Techniky vizuálnej kontroly a nedeštruktívne testovanie napätia sú dôležité pre zabezpečenie konzistencie výsledkov a minimalizáciu rizík pri ďalšej výrobe.
Priemyselné aplikácie a prípadové štúdie
- Splošťovanie automobilových panelov: skúsenosti ukazujú, že aj panely s výraznými zakriveniami je možné úspešne sploštiť využitím vhodných techník. Pri teplom splošťovaní pri 240 °C s dlhšími obdobiami zotrvania dosahujú lepšie výsledky.
- Výroba leteckých komponentov: pokročilé výpočtové metódy minimalizujú geometrickú deformáciu a umožňujú presné ploché vzory zo zložitých zakrivení, čo priamo vplýva na uloženie a aerodynamiku.
- Recyklácia a udržateľnosť: regenerácia plechov zahŕňa splošťovanie ako kľúčový krok pre manipuláciu a repasovanie kovov, čo prispieva k znižovaniu odpadu.
Splošťovanie automobilových panelov a úvod do PDR
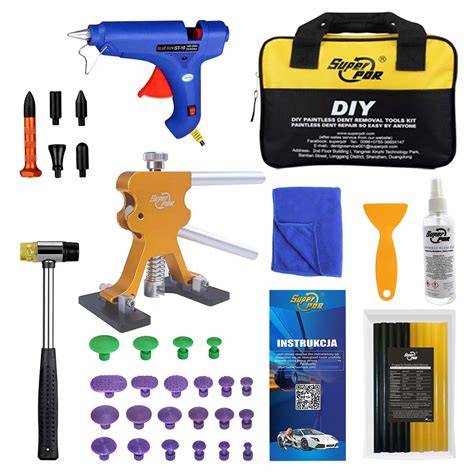
Opravy preliačeného plechu na chladničke môžu byť realizované aj prostredníctvom technológie PDR (Paintless Dent Repair), ktorá minimalizuje riziko poškodenia laku a je ekonomicky výhodná pre drobné defekty a krupobitie. Na trhu sú dostupné kompletné sady s nástrojmi na vypudenie jamôk a preliačin a ľahšie dosiahnutie rovinnosti bez potreby výmeny dielov.
Postupy a nástroje PDR
Nástroje a súpravy PDR zahŕňajú: kĺzne vyťahovacie kladivá, vyťahovacie páky, hlavice na kladivá, sady plastových škrabiek, tavné lepidlá a vyťahovacie kolíky, LED lampy na identifikáciu jamiek a držiaky s prísavkami. Pomocou týchto nástrojov je možné dosiahnuť efektívnu opravu bez narušenia povrchu laku.
Postup opravy preliačín pomocou PDR
- Identifikácia preliačiny pomocou LED lampy a vizuálnej kontroly.
- Príprava povrchu - očistenie okolia preliačiny.
- Aplikácia vyťahovacieho adaptéru a jemné ťahanie plechu k pôvodnému tvaru kladivom alebo pákou.
- Použitie vyrovnávacích hákov podľa potreby na vnútornej strane.
- Kontrola a doladenie povrchu počas celej opravy, aby sa dosiahol čo najlepší výsledok.
Oprava preliačin a jamiek ? BEZ LAKOVANIA ⁉️ TU MÁME RIEŠENIE ! PDR /English subtittles
Estetická renovácia a bežné problémy chladničiek
Okrem oprav plechu môžu byť chladničky postihnuté aj inými estetickými alebo funkčnými nedostatkami. Renovácia vonkajšieho povrchu môže zahŕňať odstránenie starnúcich nálepiek a prefarbenie, s zohľadnením, že pozor na povrchovú úpravu a tesnenia. Pri renovácii treba dbať na zachovanie tesnenia a pôvodného vzhľadu, najmä u chladničiek s pevnou povrchovou úpravou. Namiesto úplnej výmeny je možné využiť náhradné diely a doplnky, ktoré sú kompatibilné s modelom.
Oprava a výmena tesnenia dverí chladničky
Ak chladnička nedrží chlad alebo spotreba energie stúpla, problém môže byť v tesnení dverí. Kontrola zahŕňa test papiera - vloženie kúsku papiera medzi dvere a rám. Ak dvere nedoliehajú, je potrebné vyčistiť tesnenie alebo ho vymeniť. Príprava a správne nasadenie nového tesnenia zahŕňa nahriatie tesnenia do mäkka a jeho postupné nasadenie od rohov po obvod dverí. Pozor na drahšie originálne tesnenia - v niektorých prípadoch je možné dočasne používať pôvodné, kým sa nenájde vhodná náhrada.
Bezpečnosť a preprava spotrebičov pri údržbe a opravách
Pri pohľade na opravy je dôležitá aj bezpečnosť a správne postupy pre presuny a dopravu chladničiek a ďalších spotrebičov. Pri preprave treba dodržiavať odporúčania výrobcu a postupy na správne uloženie. Sťahovanie a pohyb spotrebičov vyžaduje opatrnosť, aby sa predišlo poškodenia a aby spotrebič po príchode na miesto fungoval správne.
Príprava a údržba povrchov a výber materiálu
Pred samotným splošťovaním je dôležité posúdiť typ plechu, hĺbku a tvar preliačiny, a tiež riziko korózie. Ak je plech výrazne poškodený alebo deformovaný, môže byť efektívnejšia výmena dielu. Pri oblačných alebo trapézových strešných plechoch je potrebné zvážiť aj spoje a tesnenia. Správne vyhodnotenie a starostlivé nastavenie parametrov procesu vedú k predĺženiu životnosti plechu a zníženiu nákladov na opravy.
Oprava preliačeného plechu na chladničke - zhrnutie praktických krokov
- Rozhodnite sa podľa typu plechu a hĺbky preliačiny, či je vhodná oprava alebo výmena dielu.
- Ak je možné, pokúste sa opraviť z druhej strany tlakom alebo kladivom; vyhnite sa poškodeniu farby ak je to možné.
- Použite PDR technológiu pre drobné preliačiny s minimálnym zásahom do laku.
- V prípade potreby použite prísavky, tavné lepidlo alebo vyťahovacie tŕne - postupujte podľa návodu a bezpečnostných pokynov.
- Overte rovinnosť laserovým alebo optickým meraním, a podľa potreby doladte povrch.
tags: #vyrovnanie #plechu #chladnicka