Zváranie medeného plechu predstavuje výzvu aj pre skúsených zváračov vďaka jeho vysokej tepelnej vodivosti a špecifickým vlastnostiam zvarového spoja. Tento článok zhromažďuje a prepojí dostupné informácie z poskytnutého textu, aby čitateľom priniesol maximálne podrobné a praktické usmernenia pre zváranie medeného plechu, vrátane porovnania techník, nastavení a tipov na dosiahnutie kvalitného spoja.
Základné pojmy a výber vhodných techník pre plechy
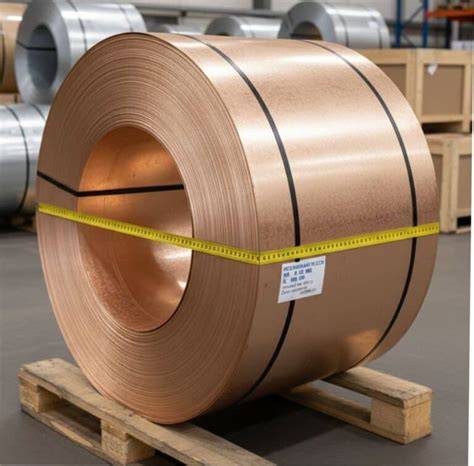
Medené plechy je možné zvárať viacerými spôsobmi, pričom voľba závisí od hrúbky, požiadaviek na estetiku a pevnosť spoja. Medené zliatiny sa zvárajú tradične TIG (GTAW), MIG (GMAW), obalenou elektródou (SMAW) alebo aj pomerne špecificky plazmovým oblúkom či laserom/elektrónovým lúčom, pričom výber musí zohľadniť vysokú tepelnú vodivosť medi a riziko pórovitosti. Najčastejšie sa uvádza TIG ako vhodná voľba pre čisté a kontrolované spoje, MIG pre rýchlosť a veľké plochy, a pájkovanie/spájkovanie ako alternativa pre spojenie bez potreby úplného tavenia kruhu spoja. Niektoré zliatiny medi a operácie s medicným alebo námorným priemyslom vyžadujú špecifické prídavné materiály a plyny, aby sa minimalizovali póry a poruchy spoja.
Predbežná príprava medi a návrh spojov
Pred samotným zváraním je kľúčová dôkladná príprava povrchov: odmasťovanie, mechanická očista a odstránenie oxidu. Medené plochy musia byť čisté, suché a bez kontaminácie, aby sa minimalizovali póry a zhoršená kvalita švu. Pri medenej rúrke alebo plechu treba venovať osobitnú pozornosť koncovej očiste a zarovnanosti koreňa spoja. Návrh spoja býva často širší ako u ocele, aby oblúk dosiahol zvarenie namiesto nadmerného prenosu tepla do základného kovu. Pri hrubších doskách je potrebné udržať správnu rovnováhu tepelného vstupu a chladenia a používajú sa aj tepelné deky alebo tepelné pásy ako pomôcky na udržanie tepla v blízkosti zvarového spoja.
Ochranný plyn a výber drôtu pri MIG zváraní medi
Pri MIG zváraní medi sa často používa zmes argónu s CO2 (napr. 75 % Ar / 25 % CO2) pre mäkkú oceľ, ktorá poskytuje dobrú kontrolu oblúka a menšie rozstreky. Pre nehrdzavejúcu oceľ býva vhodná zmes s vyšším obsahom argónu, zatiaľ čo pri hliníku sa odporúča čistý argón. Pri zváraní medi s MIG býva dôležitou voľbou aj správna voľba prídavného materiálu a priemeru drôtu: pre tenšie medi a jemné spoje sa často odporúča menšia hrúbka drôtu (0,6-0,8 mm) a menšia prúdová intenzita, aby sa zamedzilo nadmernému tepelného vstupu a priepalu. Výber drôtu pre medi je kritický: bežne sa používa ERCu pre deoxidáciu a zodpovedajúci drôt Cu-Ni zliatiny pri špecifických aplikáciách.
Setup zvarových parametrov a technika zvárania
Správne nastavenie prúdu a napätia je kľúčové pre úspešné zvarenie plechu. Pre mäkkú oceľ s hrúbkou 0,5-0,8 mm sa uvádzajú prúdy 35-50 A a napätie okolo 14-15 V; pre 1,0-1,2 mm hrúbku sa hodí 50-70 A a 15-16 V a pre 1,5-2,0 mm 70-90 A a 16-17 V ako východiskové body, ktoré je potrebné doladiť podľa konkrétneho spojového návrhu. Rýchlosť podávania drôtu cez MIG zvyčajne býva 3-7 m/min (pri 0,8 mm drôte) a rýchlosť posuvu ovplyvňuje teplo a štruktúru kúpeľa. Uhol horáka by mal byť 5-15 stupňov od kolmice a v prípade prekrytia plechov by mal byť horák naklonený tak, aby smeroval viac tepla k spodnému kusu (väčšinou 60-70 stupňov od povrchu)..
Keď hovoríme o technikách zvárania plechov, existujú kratšie procesy oblúka (short-arc) aj modifikované metódy ako FastROOT, Cold Metal Transfer (CMT), Surface Tension Transfer (STT) a ďalšie, ktoré umožňujú lepšiu kontrolu nad prívodom tepla a prenosom kovu. Napríklad FastROOT umožňuje presnú kontrolu krátkeho spojenia a manipuláciu s privarením s minimálnymi zmenami v nanášaní elektródy. Výskum na Technickej univerzite v Lappeenrante ukazuje, že táto technika funguje dobre na konštrukčných a nerezových plechoch v rohových spojoch s rôznymi vzduchovými medzerami.
Príprava materiálu a upnutie
Pri zváraní plechov je kritické správne upnutie a minimalizácia skreslenia: medené podkladové tyče pomáhajú odvádzať teplo a udržiavať zarovnanie, pričom stehy by mali byť umiestnené v pravidelných intervaloch. Rozdelovanie vstupu tepla pomocou postupujúcich zváracích operácií a poradie zvarov pomáha neutralizovať deformačné sily. Pri zložitých zostavách je dôležité mať správne poradie zvarov a vyvažovať vstupy tepla medzi stranami neutrálnej osi. Znižovanie trvania zvaru znižuje riziko deformácie, no zároveň treba zabezpečiť kompletnosť spoja.
Problematika prepálenia na plechoch a techniky jej zabránenia
Prepálenie nastáva, keď oblúk prenikne príliš hlboko. Znižovanie prúdu, znižovanie rýchlosti posuvu a udržiavanie správnej dĺžky oblúka sú kľúčové kroky. Ďalej odporúčajú techniky nízkej intenzity, ako MIG/MAG s krátkym oblúkom a opatrné smerovanie lúča. U plechov s hrúbkou 1 mm sa často osvedčia rýchlosti posuvu okolo 25-35 cm za minútu a rovnováha medzi teplom a prídavným materiálom. Pred zváraním je vhodné vykonať skúšobné zvary na vzorke rovnakej hrúbky, aby sa parametre doladili.
Technické tipy a praktické vedenie pre začiatočníkov
Správne tipy zahŕňajú výber správneho drôtu a plynu (napr. ER70S-6 pre mäkkú oceľ, ER308L pre nehrdzavejúcu oceľ), vybavenie a bezpečnosť; MIG zváranie je vhodné pre rýchle opravy a väčšie série, ale vyžaduje presné nastavenia. Pri začiatočníkoch môže pomôcť učenie cez krátke tréningy a použitie magnetických uholníkov na presné polohovanie a podporu počas zvárania. Udržiavajte povrchy čisté a suché, vykonávajte čistenie a očistu pred každým zváraním a zvážieme aj pulzný režim, ak to zariadenie umožňuje, najmä pri TIG zváraní, kde je lepšia regulácia tepelného príkonu.
Prípravky a vybavenie potrebné pre zváranie medi a plechov
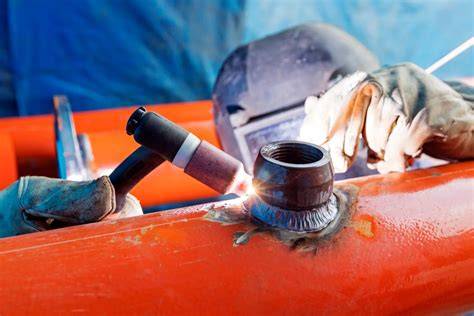
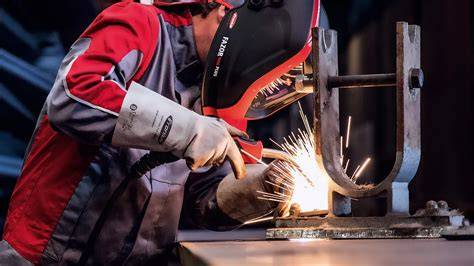
Pred samotným zváraním je dobré mať k dispozícii vhodné prípravky, svorky a pomôcky: magnetické uhľohovalníky pre polohovanie, zváračskú kuklu, rukavice, dievčie oblečenie a prilbu s ochrannými šošovkami. Pre zváranie medi je potrebná starostlivá príprava povrchov a deoxidované prídavné materiály, pričom argón a zmesi argónu s hélium môžu pomôcť pri vyššom tepelnom vstupu, najmä pri hrubších medi. Pri hrubých plechoch sa zvykne použiť širší zvarový priestor, aby sa dosiahlo kvalitné zvarenie bočných stien.
Riešenie problémov a kontrola kvality
Bežné problémy zahŕňajú pórovitosť a rozstrek, slabé zvary alebo neúplné prevarenie. Riešenia zahŕňajú správnu čistotu povrchu, korektné nastavenie prúdu a plynu, správny prúdenie a dopĺňanie drôtu, a pravidelné testovanie na vzorke. Vždy skontrolujte zvarový kúpeľ a rovnosť pokoja a farby zvaru. Pri špecifických zliatinach medi je dôležité vybrať deoxidované prídavné materiály a správne nastavovať ochranné plyny. Všeobecne platí, že kvalitný zvar vyzerá hladko, rovnomerne a je bezpečne prepojený s oboma stranami spoja.
Prípadové štúdie a aplikácie
V texte sú uvedené rôzne štúdie a poznámky o tom, ako rôzne techniky fungujú pri rohoch plecha, hrúbkach a vzduchových medzerách, s vplyvom parametrov na kvalitu a rýchlosť zvárania. Z ďalších častí vyplýva, že výber postupu zvárania medi závisí aj od typu medi (Cu-Ni zliatiny, čisté medi, mosadz, bronz), a že pre niektoré spoje je výbornou voľbou TIG kvôli kontrole a čistote, zatiaľ čo pre väčšie objemy alebo hrubšie medi býva efektívnejšie MIG. Tiež sa spomínajú iné techniky ako bodové zvary a špecifické postupy pre tenké plechy.
Zoznam často používaných poznámok pre začiatočníkov
- Pred zváraním si overte nastavenia a vyskúšajte na vzorke rovnakej hrúbky.
- Pri zváraní medi dbajte na špecifické deoxidácie a ochranné plyny podľa zliatiny.
- Nastavte správny uhol a dýchanie oblúka, aby ste minimalizovali prepálenie a deformácie.
- Používajte správny prierez drôtu a udržiavajte čistý povrch pre minimalizáciu pórovitosti.
- Udržiavajte bezpečnostné vybavenie a postupujte podľa bezpečnostných pravidiel pri každom zváraní.
Záverečné poznámky bez „Záverečného hodnotenia“
Medzi kľúčové body pri zváraní medeného plechu patrí výber techniky podľa hrúbky a kvality spoja, dôkladná príprava povrchov, správne nastavenie prúdu a plynu, a kontrola deformácie prostredníctvom vhodného upnutia a poradia zvarov. Pri tenších plechoch je vhodné používať kratšie segmenty zvárania a techniky ako šitie alebo preskoky, aby sa obmedzilo množstvo tepla v jednom okamihu. Pri ťažších mediacich a Cu-Ni zliatinach treba venovať pozornosť čistote, deoxidácii a vhodnému ochrannému plynu, aby sa minimalizovala pórovitosť a vznik chýb v zvarovom spoji. Zváranie medi ponúka spoľahlivé riešenie pre rôzne aplikácie, a so správnym prístupom je možné dosiahnuť vysokokvalitné zvary aj na tenších plechoch alebo pri špecifických mediacich zliatin.
Ako sa zvára meď metódou TIG?! 🤔
Tabuľka: Porovnanie techník a ich výhod / nevýhod
| Technika | Výhody | Nevýhody |
|---|---|---|
| MIG | Rýchlosť, stabilný proces, vhodný pre plechy a hrubšie materiály | Vyžaduje ochranný plyn, môže spôsobiť prehorenie pri tenkých plechoch |
| TIG | Vynikajúca kontrola, čisté a presné zvarové švy, vhodné pre medi a neželezné kovy | Vyžaduje viac zručnosti, pomalšia metóda |
| SMAW | Jednoduchosť, ľahká prenosnosť | Menej presné, viditeľnosť a estetika zvaru nižšia |
| Pĺnové zváranie/Plazmové | Vysoká presnosť, rýchlosť | Vyššie nároky na vybavenie |