Výroba plechových komponentov sa vo veľkej miere spolieha na presné a efektívne metódy rezania. Medzi najrozšírenejšie techniky patrí strihanie a rezanie laserom pričom každý z nich má odlišné vlastnosti, ktoré vyhovujú špecifickým výrobným potrebám. Hlavný rozdiel medzi nimi je jednoduchý. Strihanie uprednostňuje rýchlosť a nízke náklady pri veľkoobjemových jednoduchých rezoch, zatiaľ čo rezanie laserom ako typ nestrihovej metódy zameriava lúč na odparovanie materiálu, čo umožňuje zložité návrhy a vysokú presnosť naprieč rôznymi materiálmi. Okrem toho existuje niekoľko rozdielov medzi týmito dvoma technikami. To je dôvod, prečo objavíme a preskúmame dve techniky nižšie. Takže, ak ste zmätení pri výbere techniky medzi týmito dvoma, začnime.
Porovnanie strihania a rezania laserom
Strihanie a rezanie laserom sa veľmi líšia rôznymi spôsobmi. Nižšie uvádzame niektoré faktory, vďaka ktorým je každá metóda rezania odlišná. Proces strihanie: Toto je mechanický proces. Zahŕňa použitie významnej šmykovej sily na materiál, čo spôsobí jeho zlomenie pozdĺž vopred určenej línie. Proces sa spolieha na fyzickú interakciu protiľahlých čepelí, čo vytvára koncentrované šmykové napätie, ktoré prevyšuje šmykovú pevnosť materiálu. Laserové rezanie: Toto je tepelný proces. Používa vysoko zaostrený laserový lúč na roztavenie, odparenie alebo spálenie materiálu. Intenzita a zaostrenie laserového lúča umožňuje presné riadenie procesu rezania. CNC systémy zvyčajne vedú laserový lúč, čo umožňuje zložité a zložité rezy.
Materiál strihanie: Primárne sa hodí na plechy a plechy. Hrúbka a tvrdosť materiálu sú limitujúce faktory. Laserové rezanie: Vysoko všestranné a schopné rezať širokú škálu materiálov vrátane kovov, plastov, dreva, kompozitov a keramiky. Dokáže zvládnuť rôzne hrúbky, hoci hrubšie materiály vyžadujú výkonnejšie lasery. Ponúka väčšiu flexibilitu pri výbere materiálu v porovnaní so strihaním.
Rýchlosť: strihanie: Veľmi rýchly pre priame rezy, najmä pri veľkoobjemovej výrobe. Laserové rezanie: Rýchlosť sa líši v závislosti od materiálu, hrúbky a zložitosti rezu. Rýchlejšie pre tenké materiály a jednoduché rezy, ale pomalšie pre hrubé materiály a zložité vzory. Pri základných rovných rezoch je vo všeobecnosti pomalší ako strihanie.
Tepelne ovplyvnená zóna (HAZ): strihanie: Ako mechanický proces nevytvára žiadne HAZ. Laserové rezanie: Vytvára HAZ, čo je oblasť okolo rezu ovplyvnená teplom lasera. Veľkosť HAZ závisí od výkonu lasera, rýchlosti rezania a vlastností materiálu.
Všestrannosť: strihanie: Obmedzené na priame rezy. Menej univerzálne pri vytváraní zložitých tvarov. Laserové rezanie: Vysoko všestranné, schopné vytvárať zložité tvary a jemné detaily. Väčšia flexibilita dizajnu v porovnaní so strihaním.
Kontrastná tabuľka: Ak chcete rýchlo získať prehľad o rozdieloch medzi nimi rezanie plechov metódy, potom vám táto tabuľka môže veľmi pomôcť. Vlastnosťstrihanie Laserové rezanie: Proces Mechanické (zlomenina) Tepelné (topenie/vyparovanie). Materiál Plech, platne Široký sortiment (kovy, plasty atď.). Rýchlosť Vysoká (rovné rezy) Variabilné (materiál, zložitosť). Tepelne ovplyvnená zóna nikto Nie. Všestrannosť Obmedzené (rovné rezy) Vysoká (komplexné tvary). Presnosť nižšia Vyššia. Náklady Spodný Vyššia.
Prehľad metód rezania plechov
Ak ponecháme základné porovnania bokom, prejdeme si jednotlivé spôsoby rezania a trochu im porozumieme. Tu je rozpis dvoch metód -
Prehľad strihania
Strihanie je tradičný mechanický proces rezania, ktorý využíva protiľahlé čepele na oddelenie plechu. Táto technika bude rezať plechy bez odoberania materiálu, vďaka čomu je vysoko efektívny pre operácie priameho rezania.
Ako to funguje? Proces strihania zahŕňa umiestnenie plechu medzi pevnú spodnú čepeľ a pohyblivú hornú čepeľ. Keď horná čepeľ klesá, pôsobí silou, ktorá presahuje pevnosť materiálu v šmyku, čo spôsobuje lámanie kovu pozdĺž línie rezu. Proces typicky postupuje od počiatočnej penetrácie až po dokončenie zlomy.
Kľúčové komponenty strihania: stroj na strihanie, horná a spodná čepeľ, hold-downs, dorazy, lôžko.
Prehľad rezania laserom
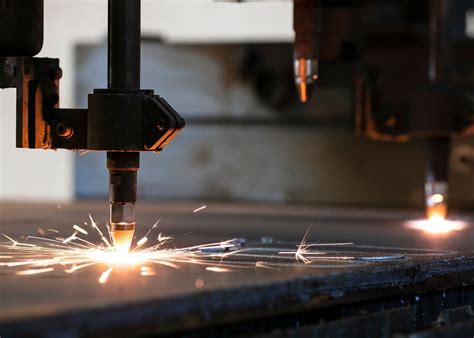
Laserové rezanie: Laserové rezanie je technológia rezania na báze tepla, ktorá využíva sústredený lúč svetla na roztavenie, spálenie alebo odparenie materiálu pozdĺž presne kontrolovanej dráhy. Umožňuje zložité návrhy a zložité geometrie bez fyzických nástrojov.
Ako to funguje? Generuje sa vysokovýkonný laserový lúč, ktorý sa cez optiku zameriava na povrch materiálu. Koncentrovaná energia vytvára intenzívne teplo, ktoré materiál roztaví, spaľuje alebo odparuje. Pomocný plyn, zvyčajne kyslík, dusík alebo stlačený vzduch, odfúkne roztavený materiál a vytvorí čistý rez. CNC riadi dráhu lúča podľa naprogramovaných vzorov.
Kľúčové komponenty rezania laserom: laserový rezonátor, systém podávania lúčov, CNC riadiaci systém, pomocný plynový systém, rezacia hlava, rezacia posteľ.
Presnosť a tolerancie rezov
Pri strihaní aj laserovom rezaní sa používajú rôzne prístupy, pričom presnosť ovplyvňujú tolerancie rezu. Strihanie zvyčajne poskytuje tolerancie v rozmedzí ±0.1 mm až ±0.5 mm, v závislosti od hrúbky materiálu a tuhosti stroja. Laserové rezanie dosahuje oveľa užšiu toleranciu v rozsahu približne ±0.025 mm až ±0.1 mm vďaka CNC kontrole a minimalizácii tepelného efektu.
Minimálna veľkosť funkcie: strihanie je obmedzené na rovné rezy s polomermi v oblastiach vnútorných rohů; laserové rezanie umožňuje 0.1 mm a menej v závislosti od hrúbky materiálu a priemeru lúča.
Kvalita okrajov: strihanie má hrubšiu povrchovú upravu s viditeľnými stopami po šmyku; laserové rezanie poskytuje hladšie okraje s minimálnymi otrepami a menej sekundárneho opracovania.
Deformácie a povrch: strihanie spôsobuje mechanické deformácie v dôsledku šmykovej sily; laserové rezanie má HAZ (tepelnú ovplyvnenú zónu), čo môže meniť mikroštruktúru a tvrdosť okolia rezu, ale v praxi často nevyžaduje dodatočné spracovanie.
Náklady, efektívnosť a kvalita dizajnu
Náklady na nástroje a upínacie prostriedky: strihanie vyžaduje jednoduché, lacné čepele a jednoduché upínacie prostriedky. Laserové rezanie vyžaduje presnú optiku, trysky a plynové dodávanie, čo zvyšuje počiatočné náklady. Flexibilita laserového rezania však môže kompenzovať časť týchto nákladov vďaka minimálnej potrebe špeciálnych nástrojov pri zložitých geometriách.
Materiálové využitie a odpad: strihanie môže viesť k väčšiemu odpadu pri zložitých tvaroch; laserové rezanie ponúka lepšie využitie materiálu a možnosť hniezdovej optimalizácie s minimálnym odpadom.
Mzdové náklady a automatizácia: strihanie vyžaduje viac manuálnej operácie, aj keď môže byť automatizované; laserové rezanie sa ľahšie integruje do vyššej úrovne automatizácie s CNC riadením a robotickým manipulátorom.
Zložitosť dielu a zmeny dizajnu: strihanie obmedzuje dizajn na priame rezy; laserové rezanie umožňuje komplexné tvary a rýchle prototypovanie bez rozsiahleho preprogramovania nástrojov.
Údržba a prestoje: strihacie stroje majú zvyčajne nižšiu údržbu a kratšie prestoje. Laserové rezanie vyžaduje starostlivú údržbu optiky a kalibrácie, čo môže viesť k dlhším prestojom pri výmene laserového zdroja.
Náklady na následné spracovanie: strihanie často vyžaduje odhrdľenie a brúsenie na zlepšenie kvality hrán; laserové rezanie zvyčajne produkuje čistšie hrany s minimálnymi otrepami a menej potreby ďalšieho spracovania.
Ohýbanie plechov na lise
Ohýbanie plechov na lise, alebo ohýbanie na brzdovom lise, je proces deformácie kovu, pri ktorom sa kus plechu zosúladí pozdĺž osi. V METAKOVE sa špecializujeme na ohýbanie plechov s technológiami na báze servohydraulického a servoelektrického ohraňovania. Využívame dynamické CNC ohraňovacie lisy na zabezpečenie vysokej presnosti aj pri veľkom výkone. Zvyčajne pracujeme s plechmi z konštrukčnej a nerezovej ocele, hliníkom a jeho zliatinami.
Ohýbanie plechov zahŕňa výber foriem (horné a spodné zápustky), nastavenie drážok, segmentáciu foriem a výpočet ohybovej sily. Segmentácia foriem a dĺžky nástrojov umožňujú ohýbanie dielov s rôznymi uhlami a rozmermi. Výpočet tonáže ohýbačky, výber spodnej formy a správne nastavenie polohy sú kľúčové pre dosiahnutie požadovaného ohybu. Minimalizácia deformácií a zranení hrán sa dosahuje správnym nastavením polomerov, výšky ohýbania a umiestnením otvorov vo vzdialenostiach od ohybových línií.
Príklady použití zahŕňajú výrobky pre automobilový priemysel, konštrukčné prvky pre budovy a komponenty pre dopravné prostriedky. Supro MFG ponúka viacero služieb vrátane ohýbania plechov, rezania laserom, lisovania a kreslenia plechov, CNC obrábania, vytláčania hliníka a povrchových úprav.
AMARI BANERO s.r.o. - centrum nereze a hliníka, rezanie plechov laserom a ohýbanie
Praktické tipy pre výber medzi ohýbaním a profilovaním
1. Ohýbanie na lise je vhodné pre agilnú reakciu v štandardnom množstve, zatiaľ čo lisovanie v niektorých prípadoch ponúka dlhšie čakacie lehoty v dôsledku návrhu a prípravy nástrojov. 2. Profilovanie (valcovanie) poskytuje výnimočnú flexibilitu dizajnu a môže spracovať komplexné prechody a tvary s vysokými toleranciami, no náklady na nástroje sú typicky vyššie a dĺžka dielu býva ohraničená.
Prípadové odporúčania: počas EVT/DVT zostáva pri ohýbaní na lise alebo rezaní laserom pre overenie návrhov. Po ukončení návrhu nad 90% v pilotnej výrobe prejdite na mäkké nástroje. Z pohľadu materiálovej ekonomiky a znižovania odpadu je tvarovanie za studena veľmi efektívne, pričom používanie net-shape formovania minimalizuje odpad na úrovni 3D dizajnu a doplnenia.
Záver a praktická výzva pre dizajn a výrobu
Ohýbanie plechov je kľúčovou súčasťou výroby kovových dielov v rôznych odvetviach a zvyšuje pevnosť a presnosť hotových dielov. Dobre navrhnuté ohýbanie a správny výber techniky rezania a ohýbania výrazne znižujú náklady, zlepšujú kvalitu povrchov a skracujú čas výroby. Výber medzi strihaním a rezaním laserom je strategickým rozhodnutím, ktoré ovplyvňuje efektivitu a nákladovú efektívnosť. Strihanie je vhodné pre veľké série štandardných dielov, laserové rezanie pre zložité geometrie a rýchle prototypovanie. Zintilon, ako výrobca, ponúka služby špičkovej presnosti a efektivity pre vaše potreby strihania a laserového rezania plechov.
Návrh a realizácia sú vedené filozofiou: Dizajn pre výrobu (DFM) a dynamický mechanizmus prepínania podľa životného cyklu produktu. Pri rozhodovaní o procese vždy zvažujte tolerancie, hrúbky materiálu a požadovanú presnosť a zvážte včasné testovanie s ohýbaním na lise alebo laserovým rezaním vo fázach EVT/DVT a prechodom na mäkké nástroje v PVT.